75N U95Cr重载用过共析钢轨气压焊质量研究
2021-10-21 19:52:33廖马宏,戴虹,杨翰,郑霄
电焊机
2021年9期
关键词:力学性能
廖马宏,戴虹,杨翰,郑霄
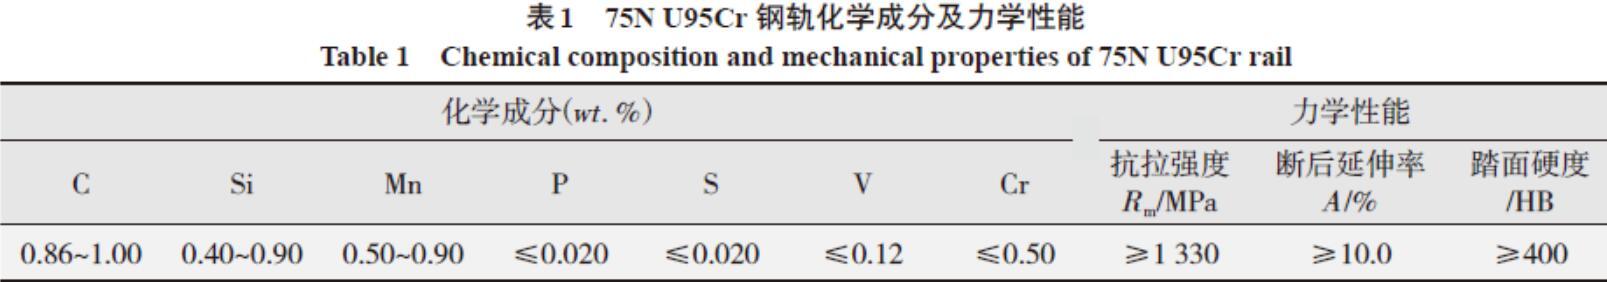
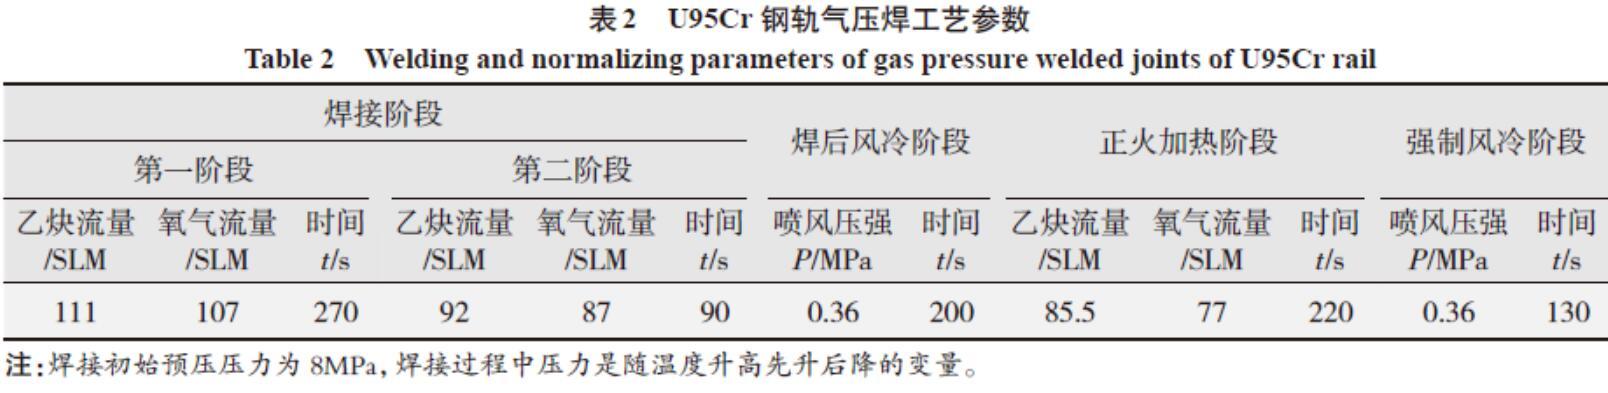
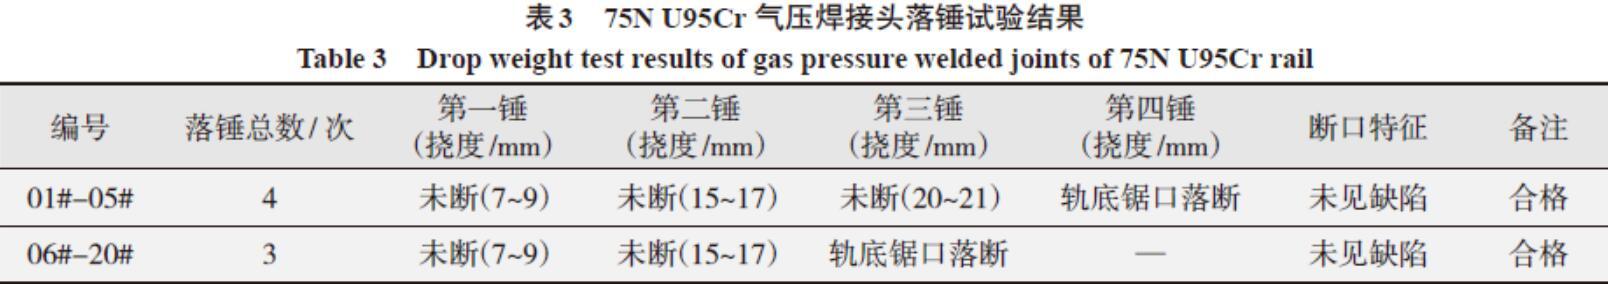
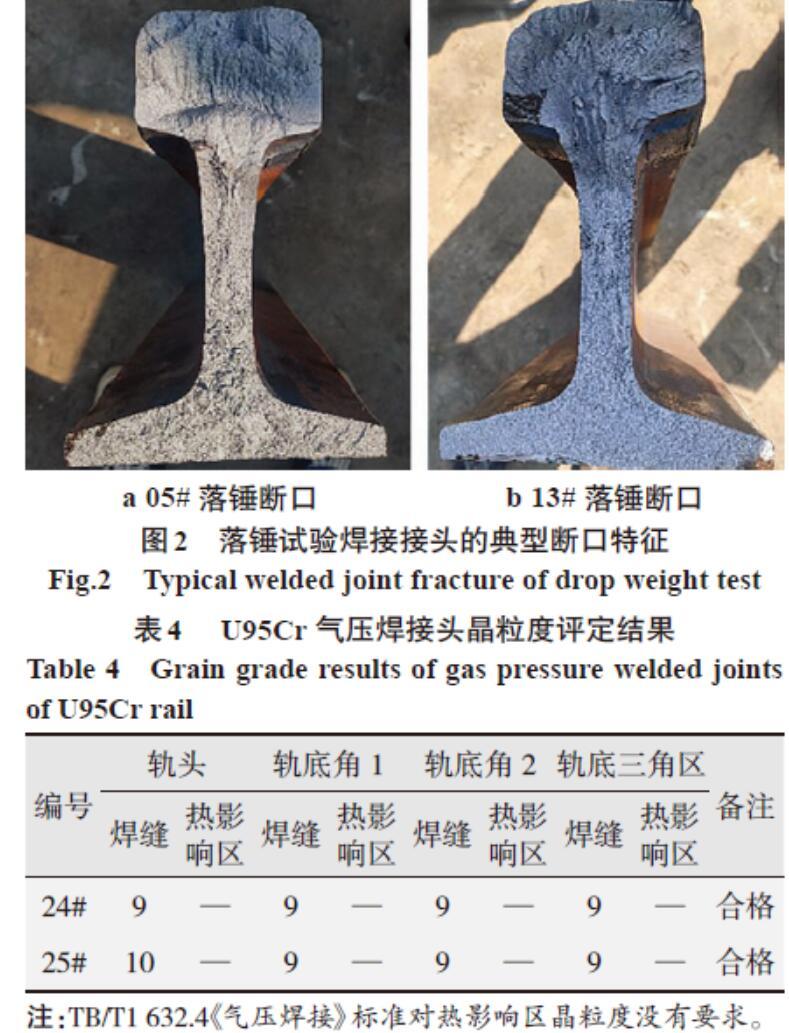
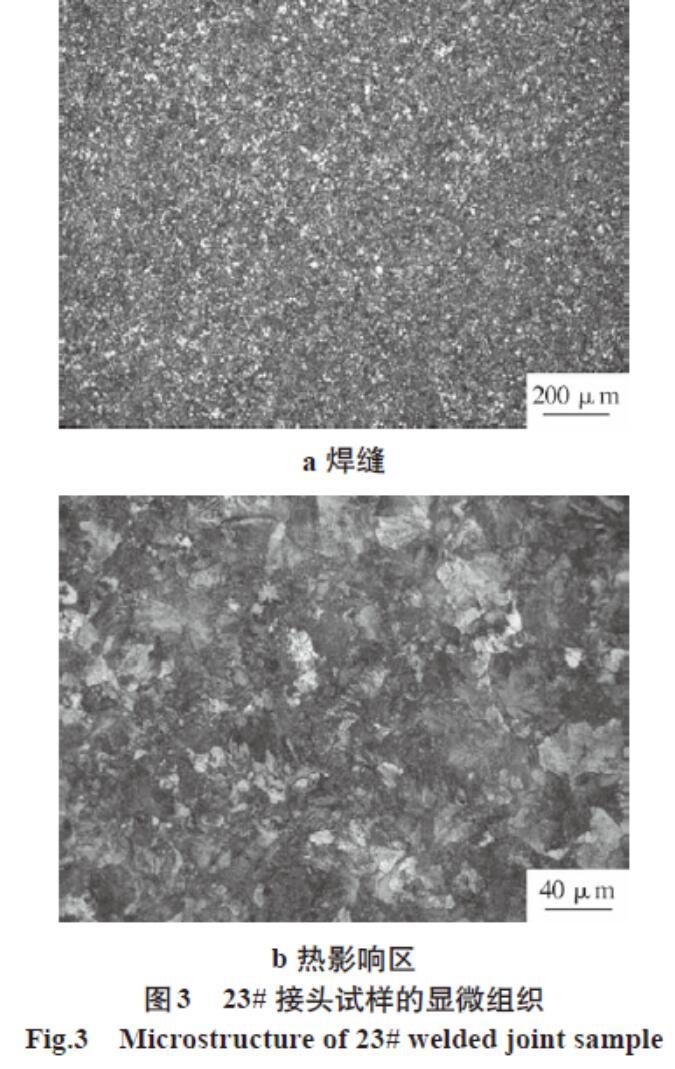
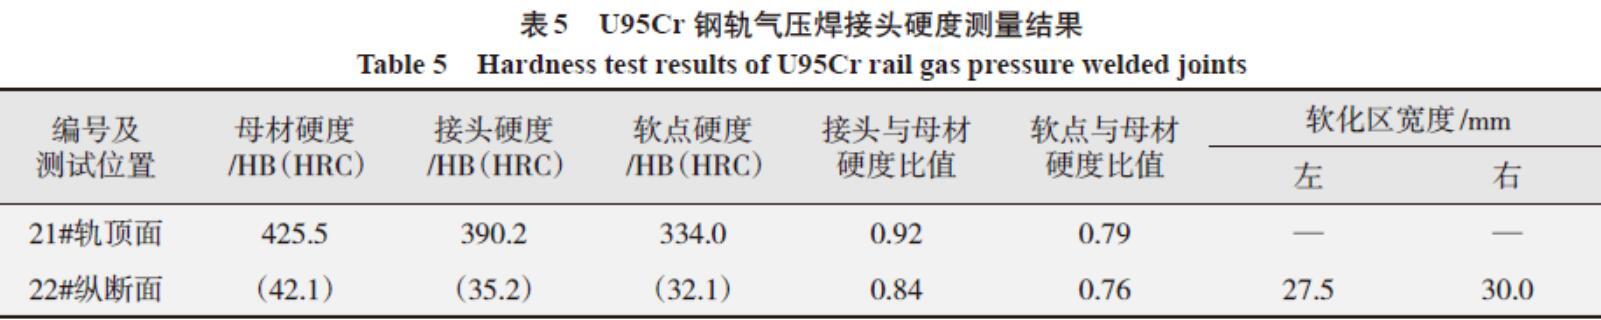
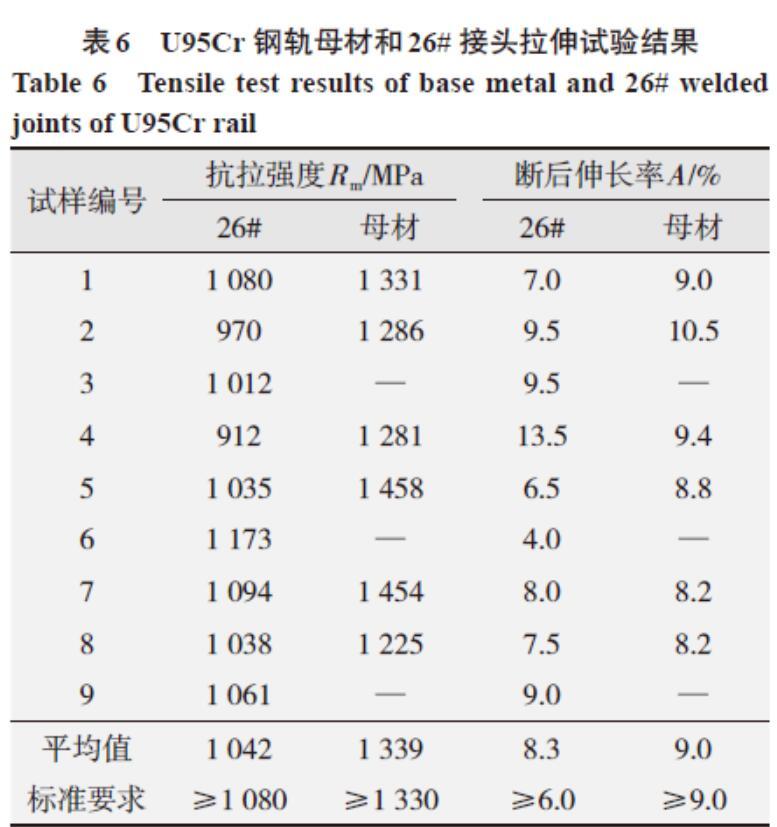
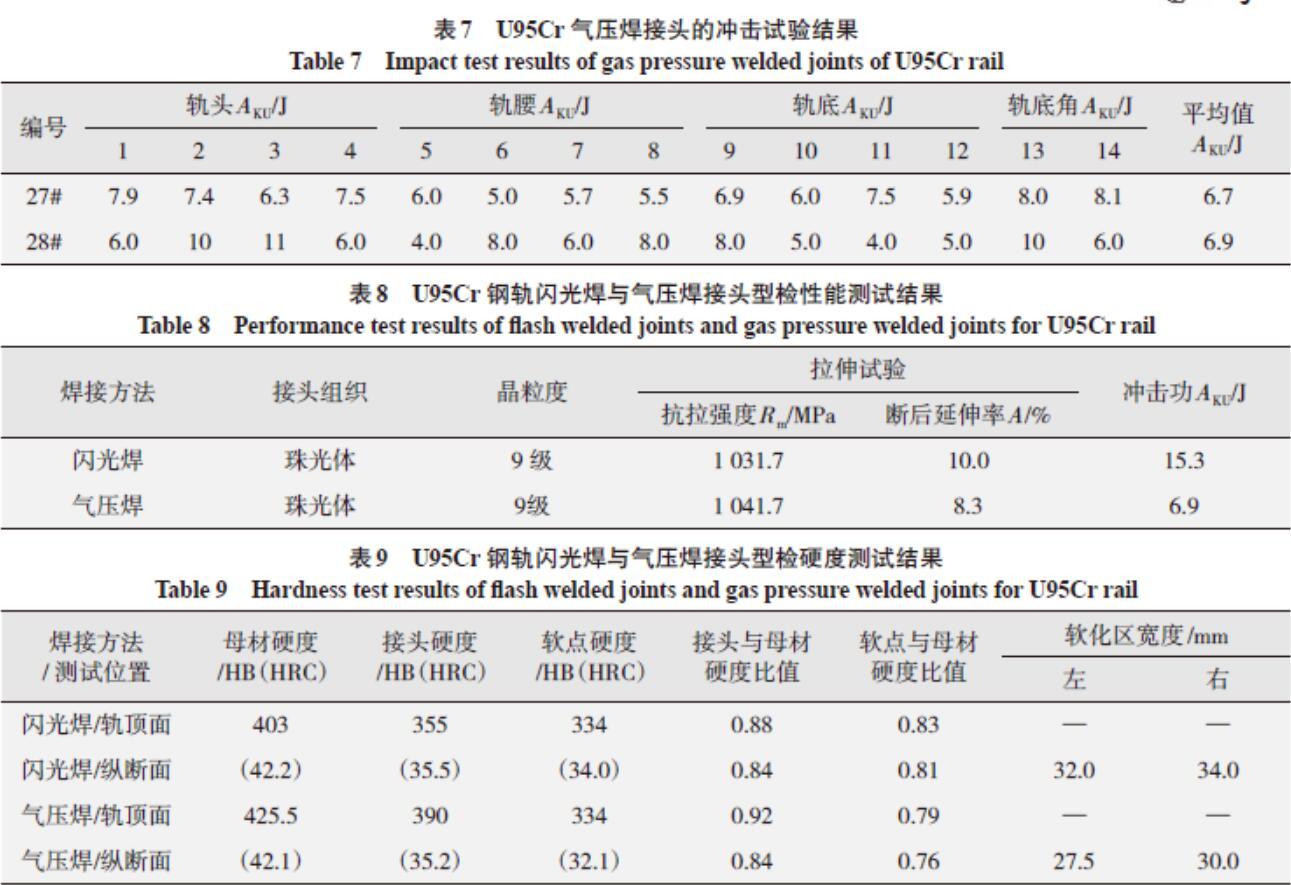
摘要:在大秦、朔黄等重载铁路线路上,为了更好地满足钢轨高耐磨性的使用需求,攀钢集团研发出了1 330 MPa高耐磨U95Cr过共析钢轨,现场焊轨施工亟需可靠稳定高效的焊接工艺。采用 GPW-1200数控式气压焊轨机对75N U95Cr钢轨开展了焊接和正火工艺试验研究。结果表明,采用该套工艺参数焊接(第一阶段,乙炔/氧气:111/107 SLM,焊接加热270 s;第二階段,乙炔/氧气:92/87 SLM,焊接加热90 s)U95Cr接头,硬度满足《试铺试验用高耐磨、高强韧过共析钢轨气压焊接技术条件》要求,落锤、静弯、疲劳、拉伸、冲击、金相及晶粒度满足TB/T 1632.4 《气压焊接》要求,气压焊接头性能稳定性、可靠性好,与闪光焊接头性能相当。
关键词:U95Cr过共析钢轨;气压焊;正火工艺试验;力学性能
中图分类号:U213.9+2 文献标志码:A 文章编号:1001-2003(2021)09-0091-05
DOI:10.7512/j.issn.1001-2303.2021.09.17
0 前言
随着铁路运输的高速发展,高速、重载铁路对运营安全,线路运行的运能及线路使用寿命提出了更高的要求。我国重载铁路钢轨与国外相比存在一定的差距,尤其是小半径曲线钢轨剥落、马鞍形磨耗等病害问题还没有完全解决[1-6]。攀钢新研制成功的U95Cr,其碳含量提升至0.95%,铬含量提升至0.7% 以上,耐磨性能提升了20%[7-8]。U95Cr的成分与以往的珠光体类重载钢轨有区别, 碳含量的增加和合金元素的加入均会对钢轨的可焊产生明显影响,焊接接头容易出现二次渗碳体和软化问题,成为制约U95Cr 上线推广应用的技术难题。
文中对U95Cr钢轨进行气压焊接工艺和接头质量研究,为其在重载线路上的推广使用提供技术支撑。……
登录APP查看全文
猜你喜欢
材料与冶金学报(2022年2期)2022-08-10 09:15:46
云南化工(2021年11期)2022-01-12 06:06:14
山东冶金(2019年3期)2019-07-10 00:54:00
中国铸造装备与技术(2017年3期)2017-06-21 11:33:46
中国塑料(2016年6期)2016-06-27 06:34:16
西安工程大学学报(2016年2期)2016-06-05 12:25:17
中国塑料(2015年12期)2015-10-16 00:57:14
中国塑料(2015年9期)2015-10-14 01:12:26
中国塑料(2015年4期)2015-10-14 01:09:18
焊接(2015年9期)2015-07-18 11:03:53