银中间层对钢/铝激光双道焊接头组织与性能的影响
2021-10-27 01:13:32茅卫东,石铭霄,方超,戴宇峰,李盛良
电焊机
2021年10期
茅卫东,石铭霄,方超,戴宇峰,李盛良
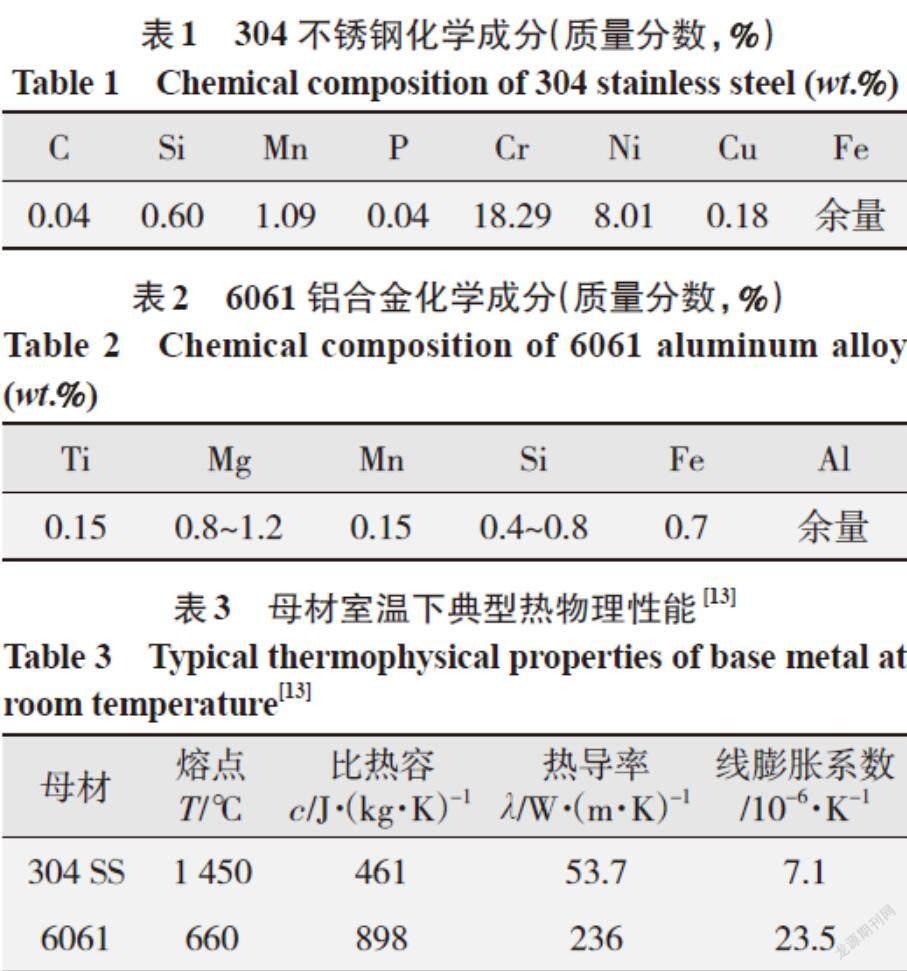
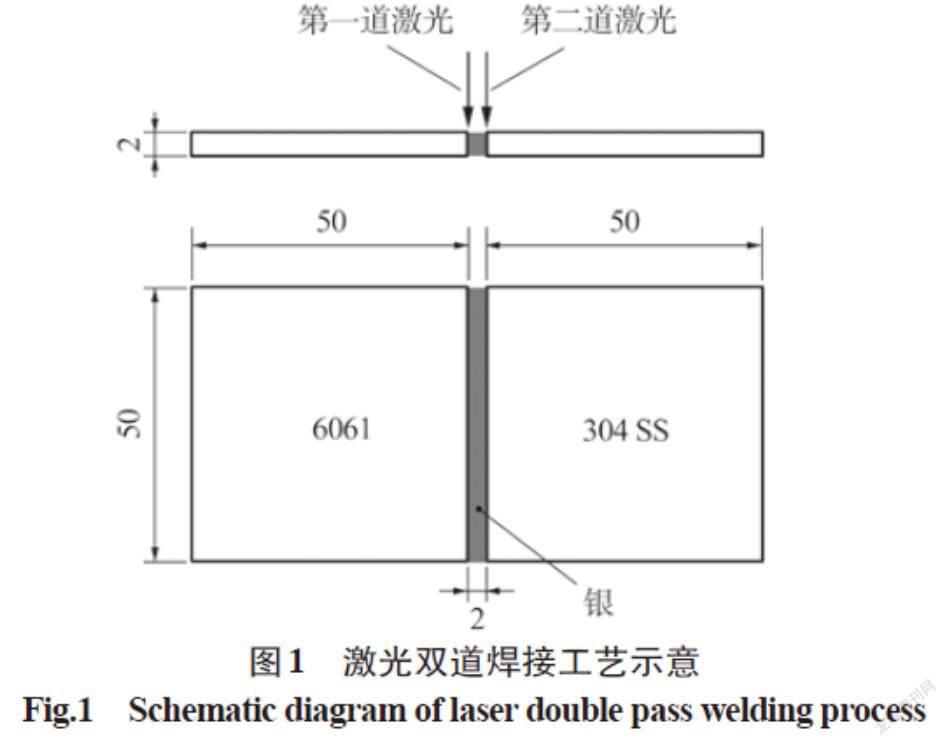
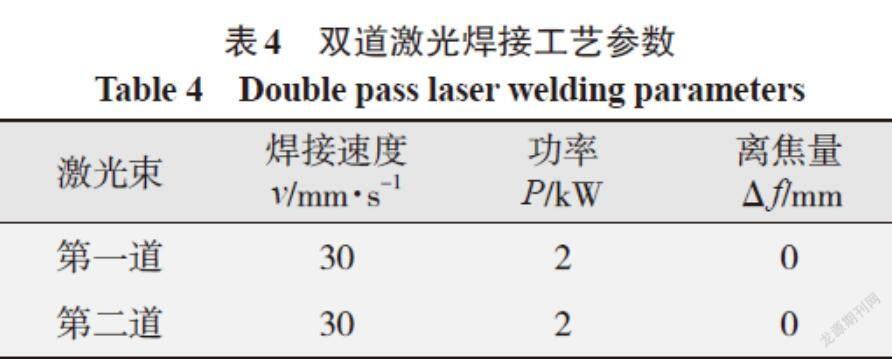
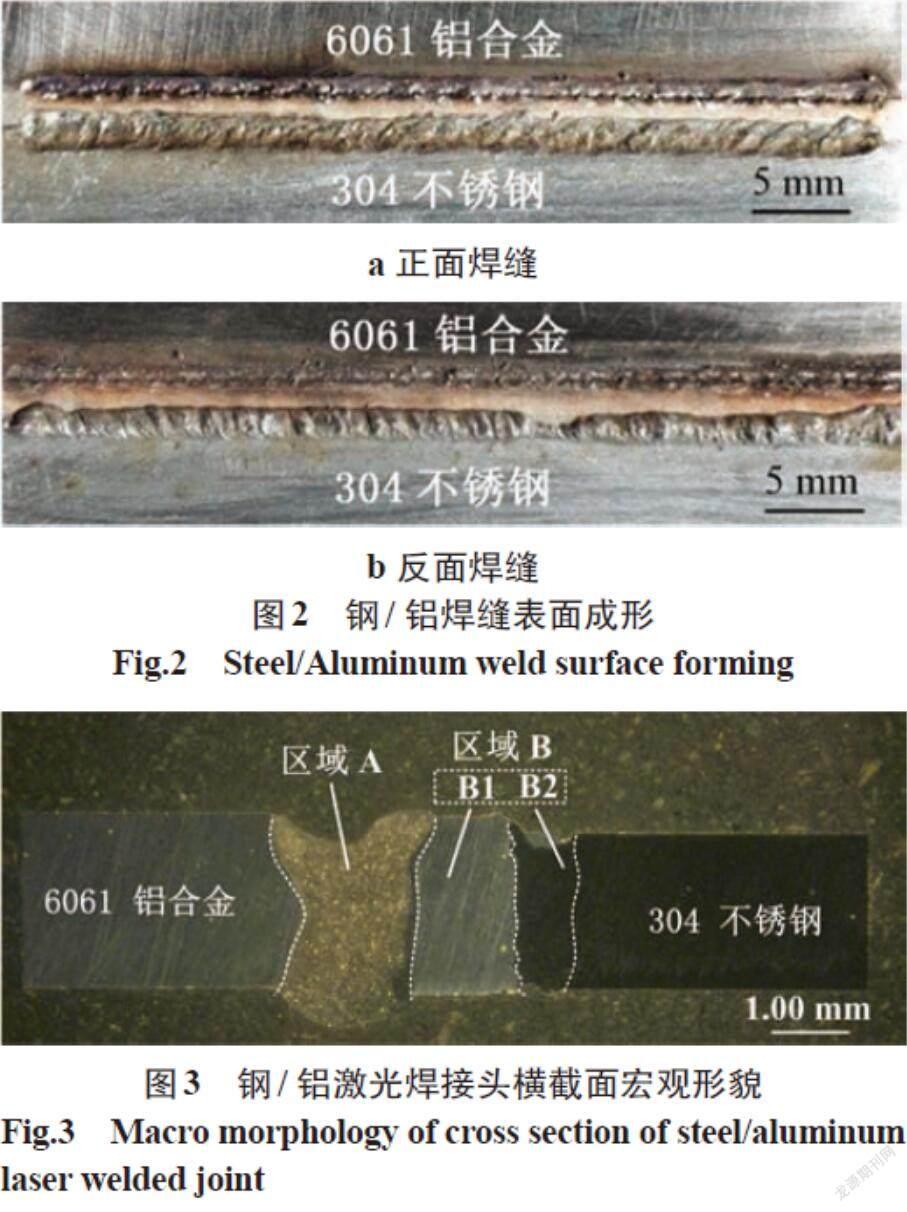
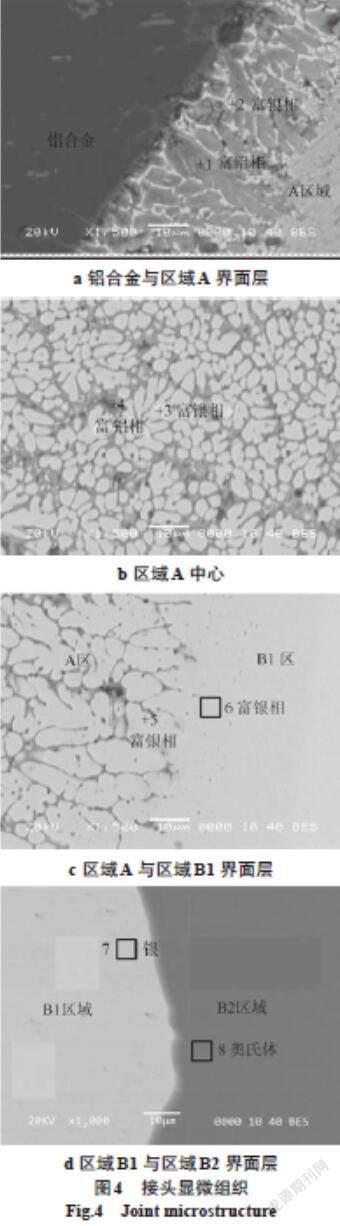
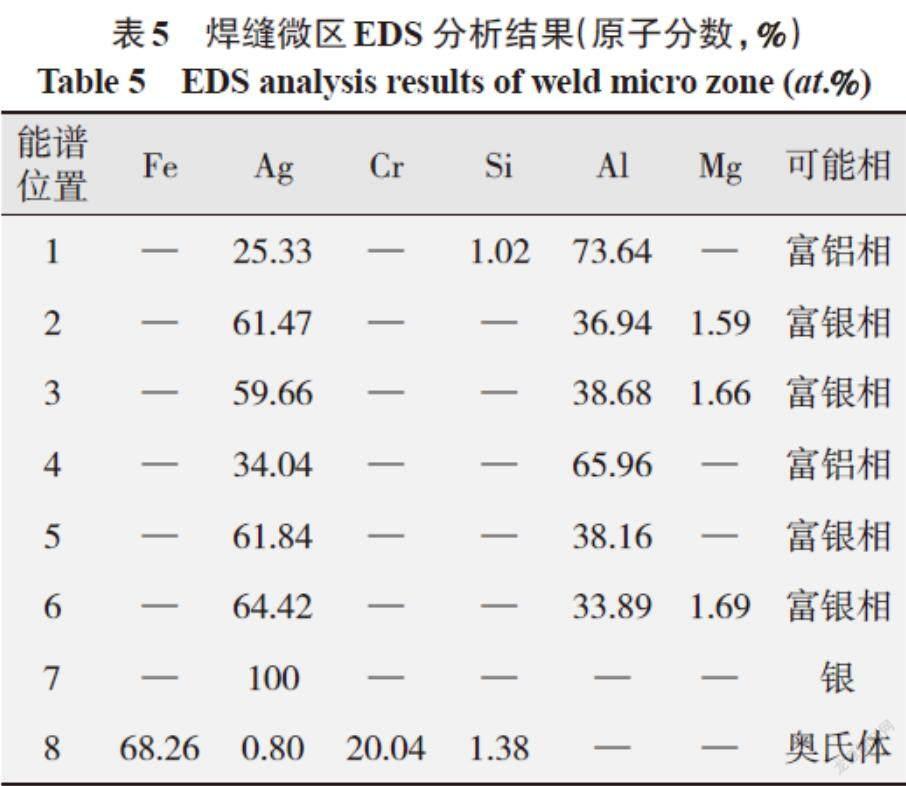
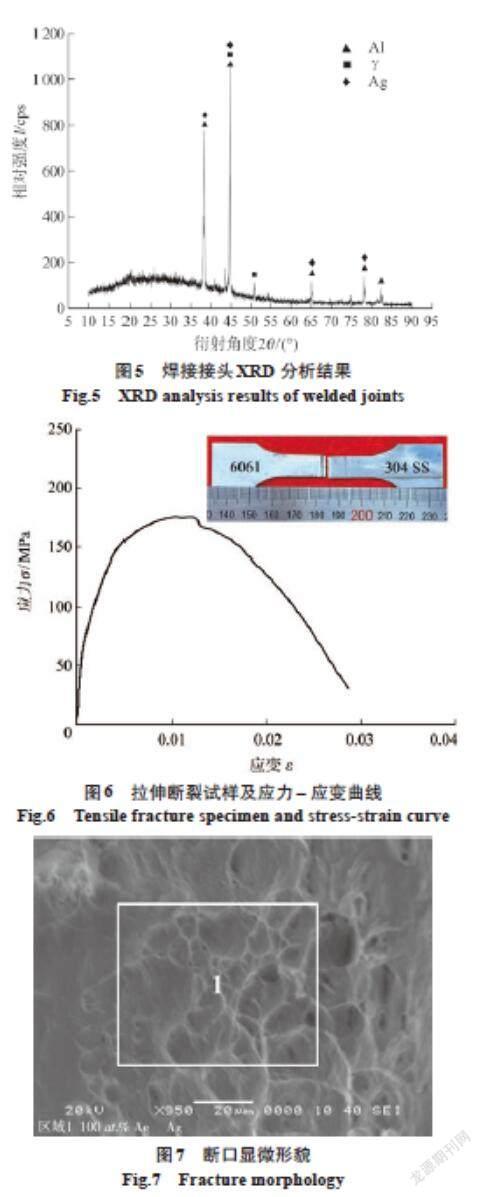
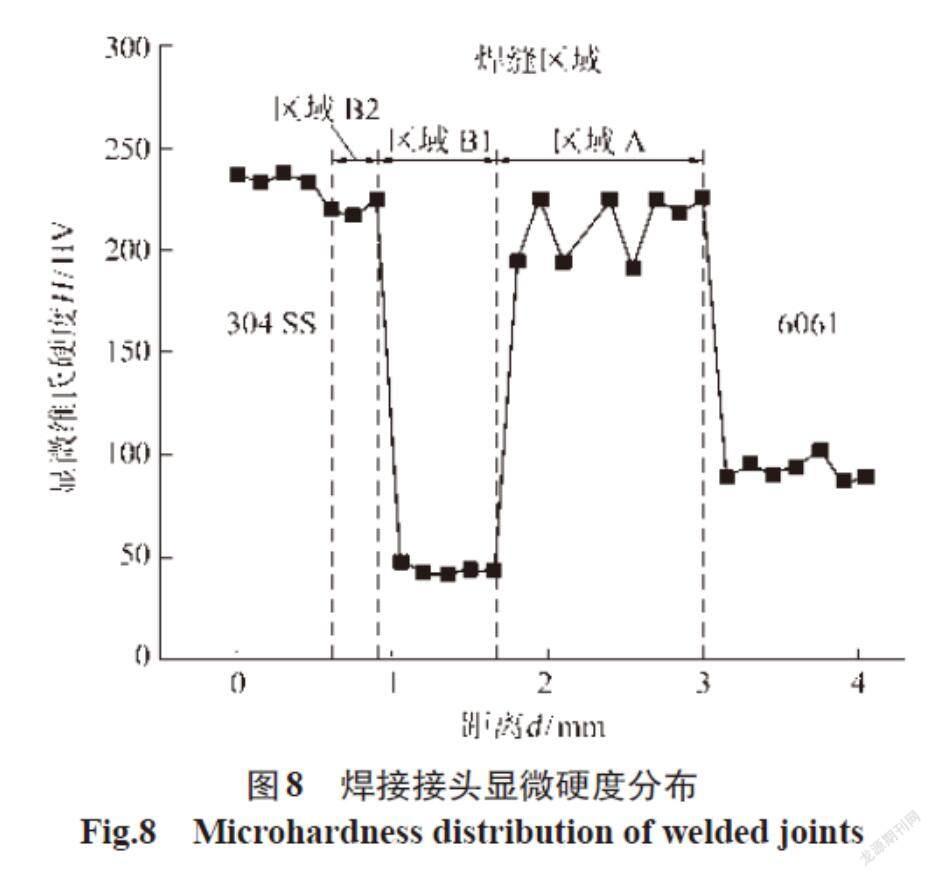
摘要:对钢/铝接头直接采用激光焊接时,接头极易产生脆性Fe-Al金属间化合物。针对该问题,采用激光双道焊接方法研究了银中间层对304不锈钢/6061铝合金焊接接頭微观组织及力学性能的影响。结果表明,预置银为中间层,采用双道激光焊接工艺,焊后接头成形良好;组织分析表明,焊缝区域明显分为靠近铝侧的区域A和靠近钢侧的区域B,区域A由富银相和富铝相混合组成,区域B由纯银(区域B1)和奥氏体相(区域B2)组成。此外,焊缝中未出现脆性Fe-Al金属间化合物。力学性能测试结果显示,断裂发生在接头处的纯银区,抗拉强度为175.59 MPa,断后伸长率约为3%。
关键词:银中间层;304不锈钢;6061铝合金;激光焊接;脆性金属间化合物
中图分类号:TG456.7 文献标志码:A 文章编号:1001-2003(2021)10-0126-05
DOI:10.7512/j.issn.1001-2303.2021.10.21
0 前言
现代汽车工业发展中,汽车轻量化可提高动力经济性,有助于节能减排,具有良好的经济效益。不锈钢具有强度高、耐蚀性好和抗疲劳性能优良等特点,铝合金具有密度低、塑性好、比强度高等特点。由于车身不同部位对材料强度有不同的要求,因此使用不锈钢与铝合金的焊接结构可以充分发挥两种材料各自的性能优势,减轻质量,实现汽车轻量化[1]。钢和铝的熔点、导热率和热膨胀系数等热物理性能差异巨大,焊接时常常出现裂纹、熔合困难等缺陷,并极易产生大量硬而脆的Fe-Al金属间化合物[2],显著降低了焊接接头强度、塑性和韧性,因此如何消除Fe-Al金属间化合物是实现钢/铝异种金属优质、高效焊接的关键技术环节。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
当代陕西(2020年13期)2020-08-24 08:22:02
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2017年5期)2018-01-19 02:49:17
制造业自动化(2017年2期)2017-03-20 14:26:13
潍坊学院学报(2016年2期)2016-12-01 13:00:11
中国科技博览(2016年2期)2016-04-25 20:32:39
小学生导刊(2016年34期)2016-04-11 00:49:44
新闻传播(2015年11期)2015-07-18 11:15:04
电测与仪表(2015年5期)2015-04-09 11:30:52