
冲孔部位反向预成形工艺研究与实施
2021-10-30 21:24:49李梅黄波
科学与生活
2021年19期
李梅 黄波



摘要:某公司产品在进行批量生产时,由于产品质量要求高且墩平冲孔,导致生产节拍慢,冲孔模具使用寿命低,每生产700件左右时均需焊补修复冲孔模刀口,经常发生冲孔模刀口破裂现象,导致产品冲孔时需要压力吨位大,冲孔残留飞边大,后期打磨量大且打磨困难,部分因压力吨位不足而冲孔未冲掉,需上数控机加工成孔,增加了人力物力消耗且热处理开裂风险大。为此做了工艺提升创新,延长了冲孔模具使用寿命,减少冲孔残留飞边量,解决了因锻件温度低而无法冲孔问题,免除机加工铣孔。
关键词:冲孔;打磨;模具;寿命
一、现状调查
冲孔部位厚度厚,锻件温度偏低时冲不掉,后期需要加工掉,浪费人力物力,存在热处理开裂风险。
二、实施方案
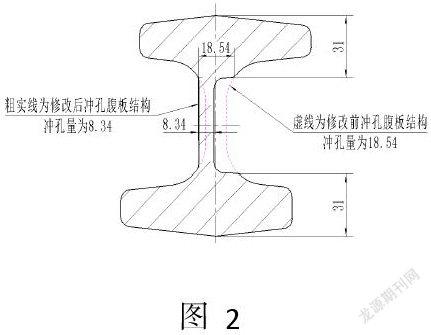
修改终锻结构,在终锻时将冲孔的形状打击出来,形成一个冲孔形状的凸台,在后续500T冲孔时,将该凸台冲掉即可,冲孔量由原来的18.54mm,降低到8.34mm,降低冲孔时需要的力,减少因锻件温度偏低而冲不掉孔的现象。
三、实施效果
1.修改终锻结构后,冲孔需要的力减少了,刀口寿命得到很大提升,冲孔模无刀口也可以正常生产,该工艺正常生产2601两个批次量,效果明显。
2.修改终锻结构后,冲孔需要的力减少了,刀口寿命得到很大提升,冲孔后打磨量也减少了。
四、效果总结
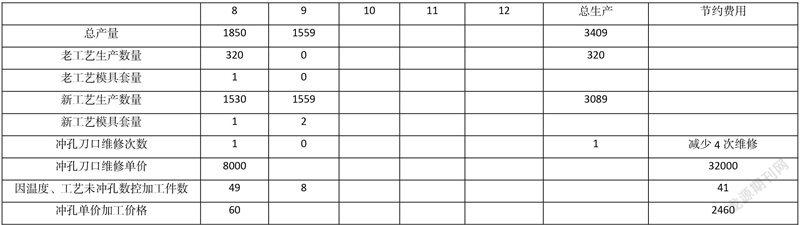
采用老工艺生产冲孔刀口容易破裂,最终使用寿命大致在600-700件后必须修复刀口,且冲孔残留飞边大,9月全部采用新工艺生产,截止到9月底共生产3089件,刀口未维修且还能继续使用,刀口已少维修4次,节约刀口维修费用32000元,孔未冲掉数量减少至8件,节约加工费用2460元。……
登录APP查看全文
