ISO 2553:2013焊接符号标注标准在轨道车辆行业中的应用理解
2016-03-21 02:37:20程石来张永杰
轨道交通装备与技术
2016年1期
林 燕 程石来 张永杰 张 健
(青岛四方庞巴迪铁路运输设备有限公司 山东 青岛 266111)
ISO 2553:2013焊接符号标注标准在轨道车辆行业中的应用理解
林 燕 程石来 张永杰 张 健
(青岛四方庞巴迪铁路运输设备有限公司 山东 青岛 266111)
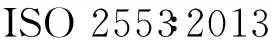
焊接符号;标注标准;轨道车辆
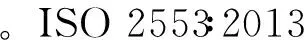
1 A和B两套标注体系并行
2013版同时规定了A和B两套标注体系,但在同一套图纸中,只能采用其中1套标注体系,且要求在图纸中明确说明具体采用哪套标注体系。
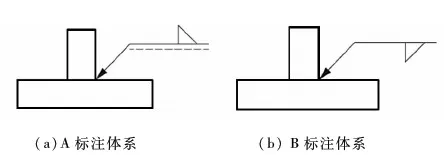
(a)A标注体系(b) B标注体系图1 A、B两种焊接标注体系
基于A、B两套标注方式的差异及国内行业标准体系的沿续性,轨道车辆制造行业应优先采用A标注体系。在A标注体系中,参考线有实线和虚线2种,焊接符号可以标在实线侧(上侧),也可以标在虚线侧(下侧),而在B标注体系中,参考线只是由1条实线构成。
同时焊缝在箭头所指侧的表达方式有区别:在A标注体系中,焊缝在箭头所指侧时,焊接符号需标识在实线侧,符号可以在实线的上侧或下侧;而在B标注体系中,当焊缝在箭头所指侧时,焊接符号只能标识在参考线的下侧。
2 定义了背部焊透、背部焊、封底焊的区别
与1994版相比较,在2013版的标注中,明确规定了“背部焊透”、“背部焊”、“封底焊”,指出三者都只能用于对接焊缝,同时明确了三者在标识上的区别:
“背部焊透”的焊接符号(见图2)代表焊接时要求单面焊时需双面成型,强调的重点是背部必须成型。同时在标注上,还可以定义背部成型后余高的具体背透值的要求,如图2(a)所示。……
登录APP查看全文
猜你喜欢
幼儿园(2021年6期)2021-07-28 07:42:14
建材发展导向(2021年6期)2021-06-09 05:57:08
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
小学生学习指导(低年级)(2019年11期)2019-11-25 07:31:48
艺术品鉴证.中国艺术金融(2018年8期)2019-01-14 01:14:28
艺术品鉴证.中国艺术金融(2018年10期)2019-01-08 02:44:26
艺术品鉴证.中国艺术金融(2018年12期)2018-08-26 06:03:48
小学生导刊(2017年13期)2017-06-15 20:29:38
制造业自动化(2017年2期)2017-03-20 14:26:13
天津科技大学学报(2015年4期)2015-04-16 04:55:11