自动检测技术在连杆毛坯上的探索与应用
2016-06-21 15:06:29唐兰晶白城中一精锻股份有限公司
锻造与冲压
2016年19期
关键词:检测
文/唐兰晶·白城中一精锻股份有限公司
自动检测技术在连杆毛坯上的探索与应用
文/唐兰晶·白城中一精锻股份有限公司
白城中一精锻股份有限公司自1993年建厂以来,一直延续着20世纪90年代德国锻造生产工艺,从涡流检测到包装都采用人工方式完成,随着生产规模的不断扩大,产品质量要求不断提高,为了满足生产、质量的需求,提高顾客满意度,我公司在2015年自主研发建立了4条自动检测线。本文将从“人工检测线与自动检测线工艺流程对比”、“自动检测线弯厚检检测方法介绍”及“自动检测线对比人工检测线的优势分析”三方面做介绍。
人工检测线与自动检测线工艺流程对比
图1所示为人工检测线流程图,图2所示为自动检测线流程图。通过对比可发现人工检测线与自动检测线主要有以下差异点:⑴调整检测顺序。将挠度检测提前到涡流检测之前,将重量检测提前到探伤之前,人工检测线这两个检测项目均在外观检测工序完成;⑵增加两个检测项目。分别是产品识别检测和毛坯厚度检测;⑶在挠度检测、重量检测、自动磁化、防锈油自动喷淋、烘干几个工位实现自动化代替人工操作。图3所示为自动检测线全景图。
弯厚检检测方法介绍
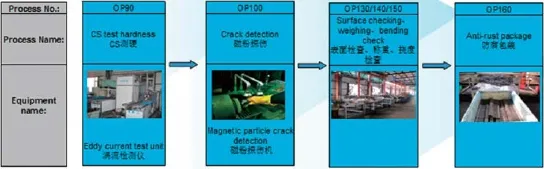
图1 人工检测线工艺流程图
在自动检测线中最大的亮点就是实现自动检测厚度和弯曲(挠度),厚度检测比较简单,在此不做赘述,主要对连杆挠度的检测方法做一下介绍。连杆的弯曲挠度是指连杆理论中心平面与联接部分实际中心平面的最大差值,弯曲挠度的方向有上弯、下弯两个方向。……
登录APP查看全文
猜你喜欢
中国设备工程(2022年12期)2022-07-11 04:33:00
海峡科技与产业(2016年3期)2016-05-17 04:32:12