基于NX的五轴加工中心后处理程序开发
2021-09-28 14:23:30陆建军徐国权
金属加工(冷加工)
2021年9期
陆建军,徐国权
江苏省盐城技师学院 江苏盐城 224002
1 序言
五轴机床的结构复杂,种类繁多,且未能实现标准化,导致五轴机床后置处理器的通用性很差。即使是相同类型的五轴机床,由于机床结构件的设计及装配差异,其后置处理器也不能直接通用。由于五轴机床存在着多样性、互换性差的特点,对于终端用户来讲,最好是针对具体的机床定制开发合适的后处理文件。一般可以利用CAD/CAM软件提供的通用后处理模块,例如UG软件的后处理构造器模块、PowerMILL软件的PM Post模块以及CimatronE软件的IMS Post模块等,结合机床的结构特点和数控系统的控制原理,进行后处理文件的定制开发。开发时可以参考同类机床后处理文件的制作原理和参数,进行必要的修改、优化,得到需要的后处理程序。
2 NX后处理构造器简介及机床主要参数
NX后处理构造器(NX/Post Builder)是UG软件提供的一个非常方便的创建和修改后处理的工具,用户可以通过NX后处理构造器图形界面的交互方式来灵活定义建立NC程序的格式和输出内容,以及程序头尾、换刀或循环等每一个事件的处理方式。
采用NX后处理构造器定制后处理文件的一般过程如图1所示。

图1 定制后处理文件的过程
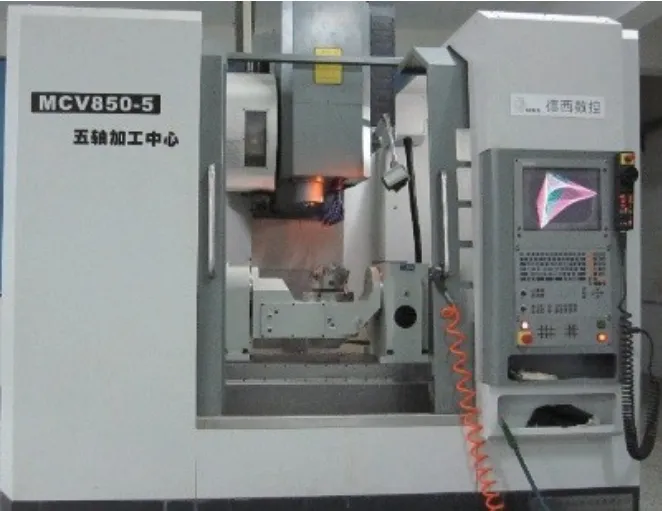
德西数控MCV850-5五轴加工中心(见图2)采用三个直线轴与数控回转台的形式,属于双转台结构,具有RTCP(刀尖点跟随)功能。数控系统:海德汉iTNC 530;工作行程:X轴700mm,Y轴460m m,Z轴465m m,A轴行程-25°~+110°,C轴转角-360°~+360°;连续工作台面600mm×600mm;主轴转速100~10000r/min;功率10kW。工作台A轴和C轴的实际转动方向如图3所示。
图……
登录APP查看全文
猜你喜欢
汽车实用技术(2022年15期)2022-08-19 02:48:28
今日农业(2020年20期)2020-12-15 15:53:19
人大建设(2019年12期)2019-05-21 02:55:44
能源(2018年10期)2018-12-08 08:02:48
中山大学法律评论(2018年1期)2018-03-30 01:21:00
瞭望东方周刊(2017年42期)2017-12-05 18:49:38
环球时报(2017-03-30)2017-03-30 06:44:45
能源(2016年10期)2016-02-28 11:33:30
汽车实用技术(2015年8期)2015-12-26 09:01:02
中国卫生(2015年3期)2015-11-19 02:53:32