多圆柱嵌件装填工艺和均匀振动物料装置设计
2021-10-20 06:26:52杨志传王前永巩兆维王跃东刘旭龙
模具制造
2021年8期
关键词:振动
杨志传,王前永,巩兆维,王跃东,刘旭龙
(山东特种工业集团有限公司,山东淄博 255201)
1 引言
上半壳套、下半壳套(见图1)是由数百件圆柱嵌件和塑料注射而成,要求多圆柱嵌件分布均匀。注射前要往上、下半壳套模具里面装入数百片的圆柱嵌件,下半壳套模具上端内孔装入上芯,上半壳套由于中间有孔,其模具除了要装入上芯外还要装入上芯套。原工艺是往模具里面装入圆柱嵌件后,放进半壳套装料简易工装里面,人工敲击振动模具,由于料是圆柱体,流动性差,需要人工数十次甚至上百次的用手锤振动、敲击模具。造成了很多不利后果,一是重新拆开模具再装料,人的疲劳感很快增大,工作效率明显下降;二是有时会造成圆柱嵌件分布不均,注射成型出的半壳套会出现白区,造成不合格品。分析其原因,简易工装只是从上端用挡板挡住芯子组件,用手锤振动、敲击上芯、上芯套时,振动敲击力传给了圆柱嵌件,圆柱嵌件的流动力作用于模具,致使上模往上移动,挤到上挡板上,导致模具很难取出。这种生产方式非常落后,笔者认为一定可以改变这种现状,设计均匀振动物料装置取代人工的生产方式。
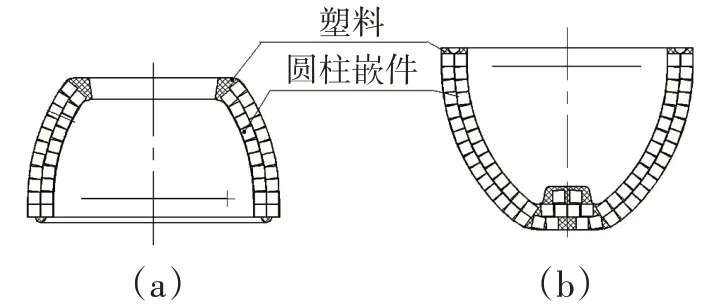
图1 壳套
2 改进思路与设计制造均匀振动物料装置
通过对产品图、工艺过程、圆柱嵌件材料流动性等进行深入分析,构思出改进的工艺技术方案[1]。
2.1 压紧装置的设计
为了防止注射模芯子组件窜动、移动,兼顾快捷方便、节省时间,构想凸轮结构加定位机构的压紧装置,利用凸轮的曲线运动轨迹来实现快速方便的压紧芯子组件[2]。……
登录APP查看全文
猜你喜欢
科学大众(2023年17期)2023-10-26 07:39:14
大电机技术(2022年5期)2022-11-17 08:12:48
天天爱科学(2020年6期)2020-09-10 07:22:44
疯狂英语·新读写(2020年3期)2020-06-06 09:05:56
数学物理学报(2018年4期)2018-09-14 03:40:58
数学物理学报(2017年6期)2018-01-22 02:26:40
船海工程(2015年4期)2016-01-05 15:53:26
噪声与振动控制(2015年4期)2015-01-01 07:08:44
计算物理(2014年2期)2014-03-11 17:01:44
振动、测试与诊断(2014年4期)2014-03-01 01:14:01