水冷壁管排T型三通焊缝热处理工艺分析及应用
2021-10-21 08:08:54李绪连刘晓华庄海青刘盛耀
电力勘测设计
2021年9期
关键词:焊缝
李绪连,刘晓华,庄海青,刘盛耀
(中国能源建设集团江苏省电力建设第三工程有限公司,江苏 镇江 212003)
0 引言
随着电力工业的发展和环保要求的提高,火力发电机组逐步走向大容量、高参数的路线。塔式锅炉具有占地面积小、热效率高、受热面磨损小等一系列优点,应用越来越广泛[1]。某电厂二期2×1 000 MW超超临界二次再热燃煤发电机组,锅炉水冷壁管子材料为12Cr1MoVG,规 格 包 含 φ44.5×9 mm、φ38×8.5 mm、φ38×7 mm。相对于国内常规的超超临界一次再热机组,水冷壁的壁厚有所增加,而根据DL/T 869—2012《火力发电厂焊接技术规程规定》,对于壁厚超过8mm的12Cr1MoVG材质的焊接接头需做焊后热处理。由于现场工期较为紧张,需要热处理的水冷壁管子繁多且空间位置复杂,而目前关于水冷壁管排焊后热处理的工艺研究报道较少,没有成熟的经验可以借鉴。因此本文选取水冷壁左墙上部垂直段管屏T型三通进行热处理工艺分析,探讨履带式电加热器对该部位进行热处理工艺的可操作性和实用性,以保证热处理后的焊接接头具备优异的使用性能,并应用在之后相同空间位置的热处理工作中。
1 热处理工艺准备
1.1 材料
本次热处理工艺所用材料为现场实际焊接的水冷壁左墙上部垂直段管屏T型三通焊缝,焊接项目代号为SL1,管屏如图1所示。对垂直段管屏T型三通24只焊口进行编号,如图2所示。
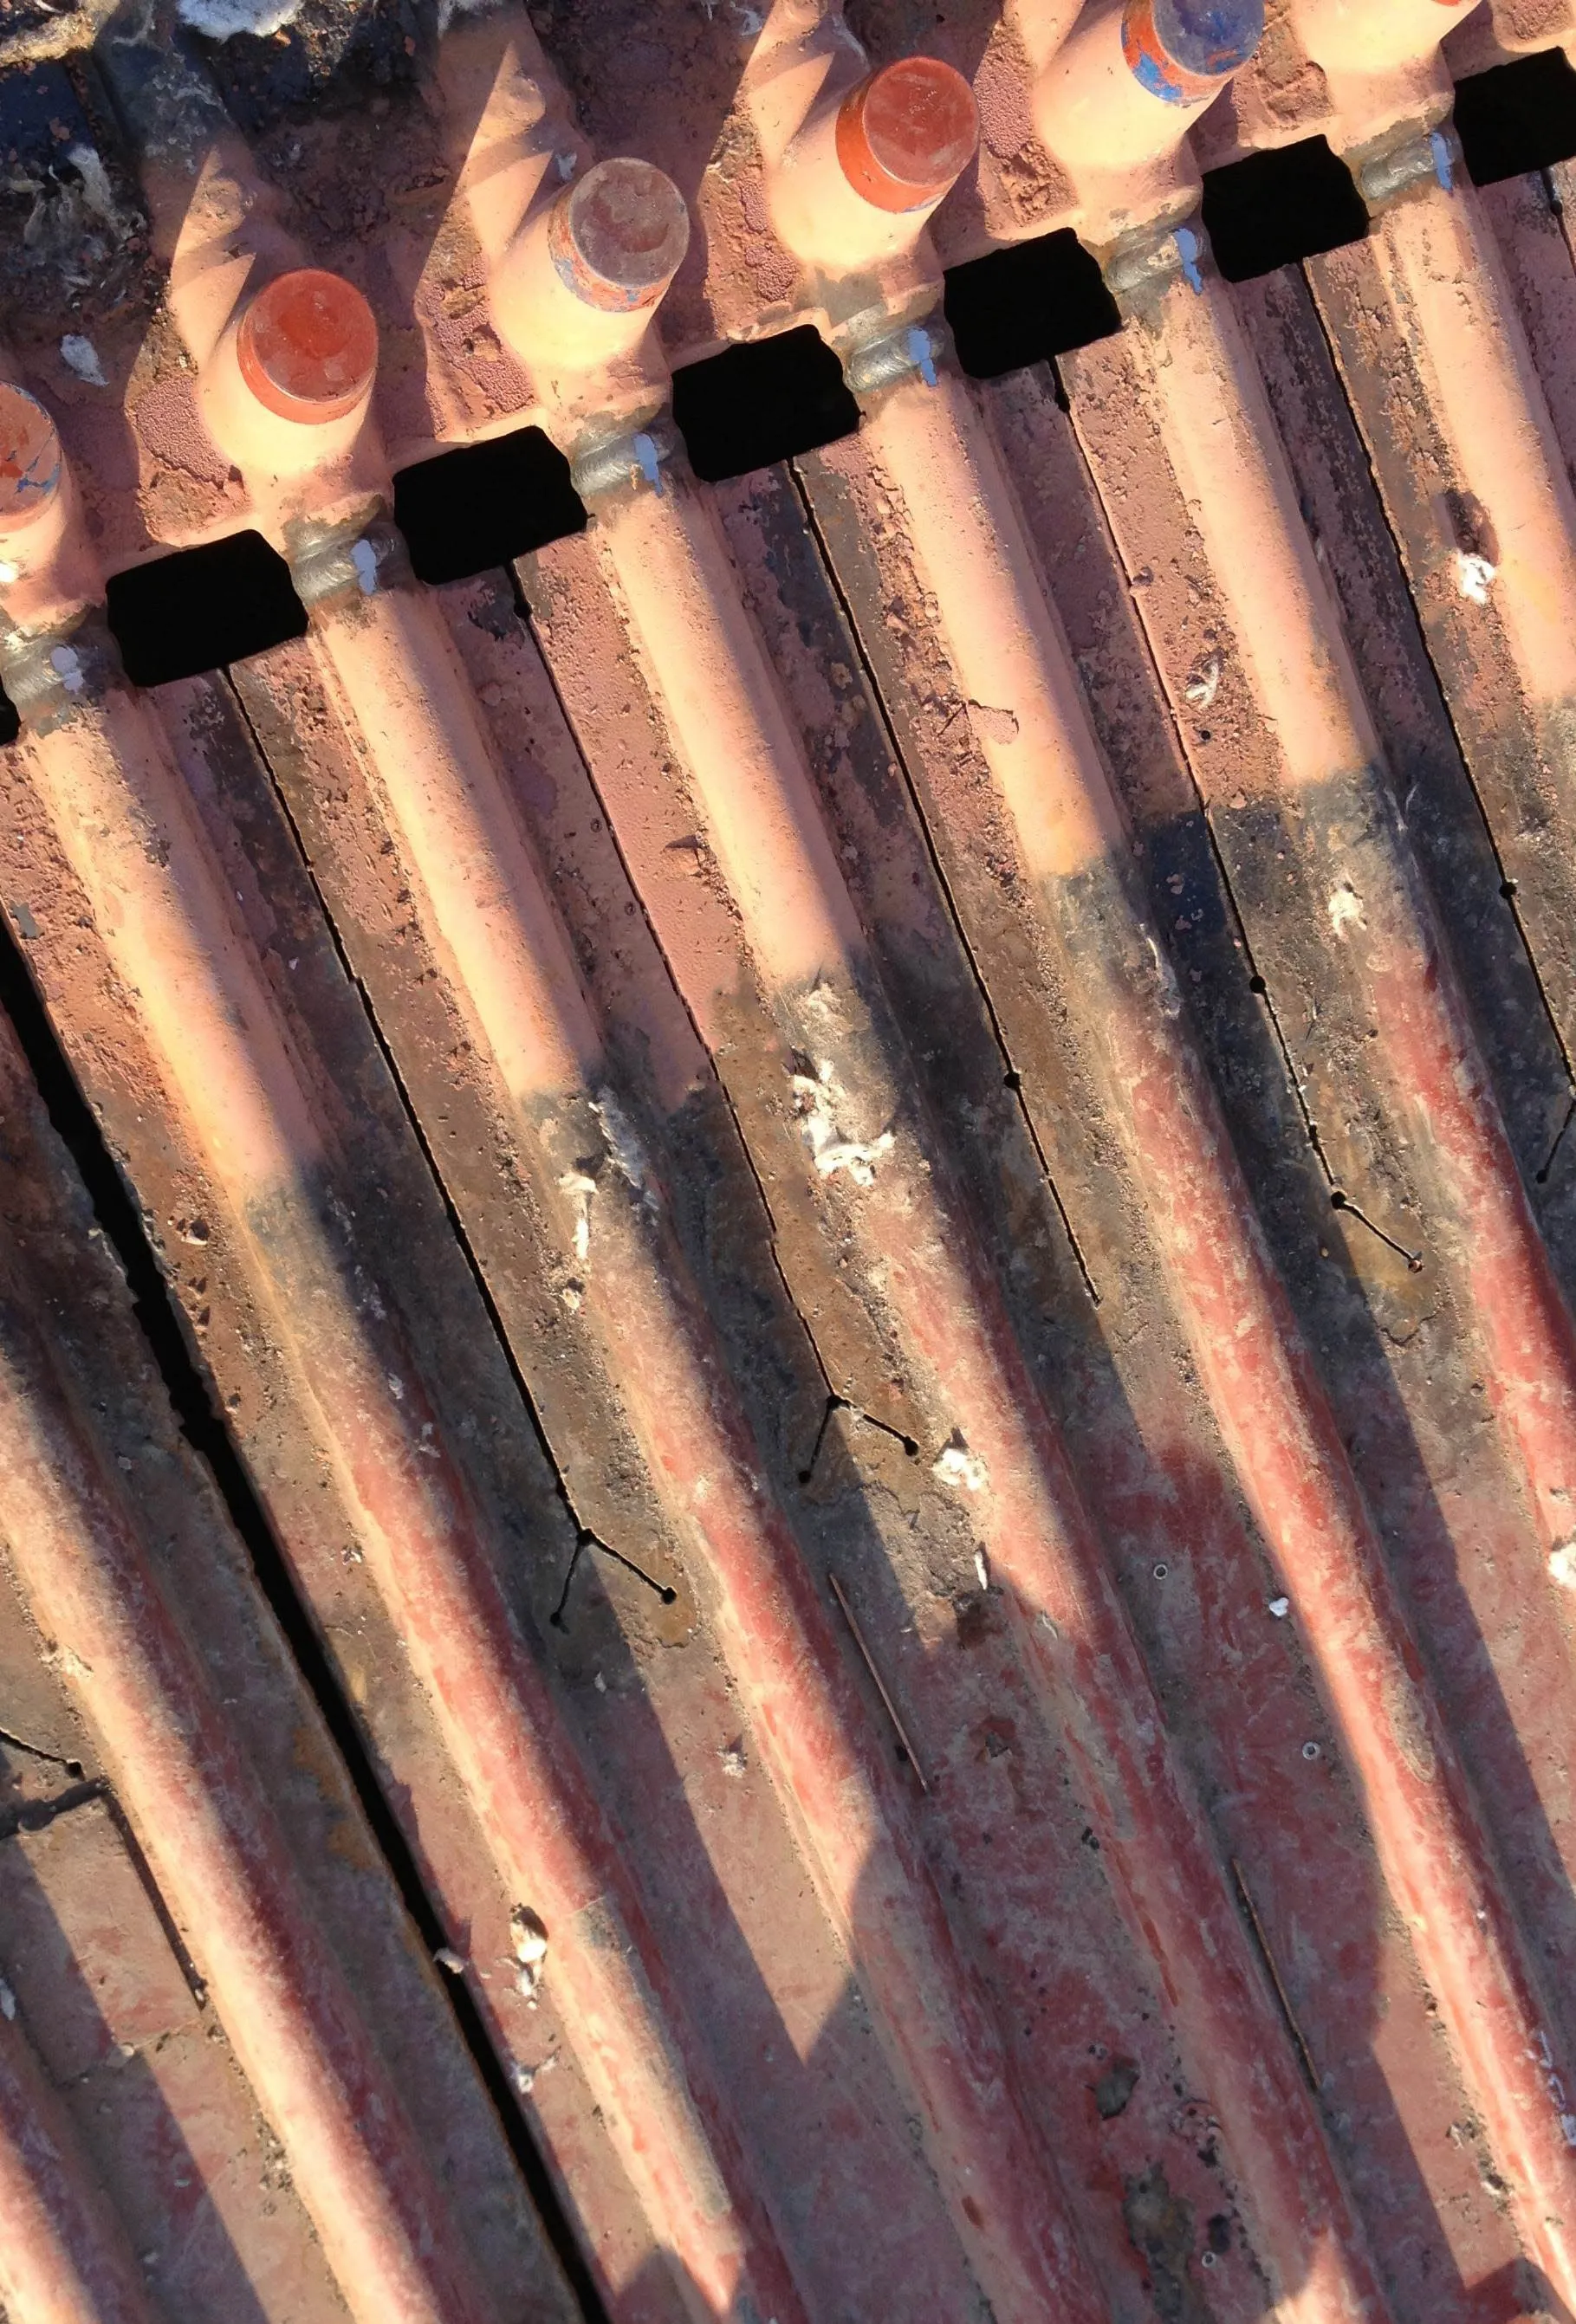
图1 水冷壁T型三通焊缝管屏图

图2 管屏T型三通焊口编号示意图
1.2 工艺流程
根据现场所选定的热处理工艺材料,制定初步的热处理工艺方案后,对水冷壁管屏T型三通焊缝进行热电偶以及加热器的布置与绑扎,然后在加热器表面按照规范要求铺设保温棉,热处理机开机后对温度跟踪记录。……
登录APP查看全文
猜你喜欢
建材发展导向(2021年6期)2021-06-09 05:57:08
装备制造技术(2021年1期)2021-05-21 07:55:04
金属加工(热加工)(2020年12期)2020-02-06 05:59:00
制造技术与机床(2018年12期)2018-12-23 02:40:58
石家庄铁路职业技术学院学报(2017年4期)2017-05-25 13:26:35
制造业自动化(2017年2期)2017-03-20 14:26:13
设备管理与维修(2015年12期)2015-04-09 06:57:24
机电信息(2015年3期)2015-02-27 15:54:47
机械工程师(2015年9期)2015-02-26 08:38:15
水电站机电技术(2014年4期)2014-10-13 08:30:07