超窄间隙焊接中送进式焊剂带约束电弧的加热特性
2021-10-21 19:52:33陈欢,朱亮,姚仁,张爱华,汤国玺
电焊机
2021年9期
陈欢,朱亮,姚仁,张爱华,汤国玺
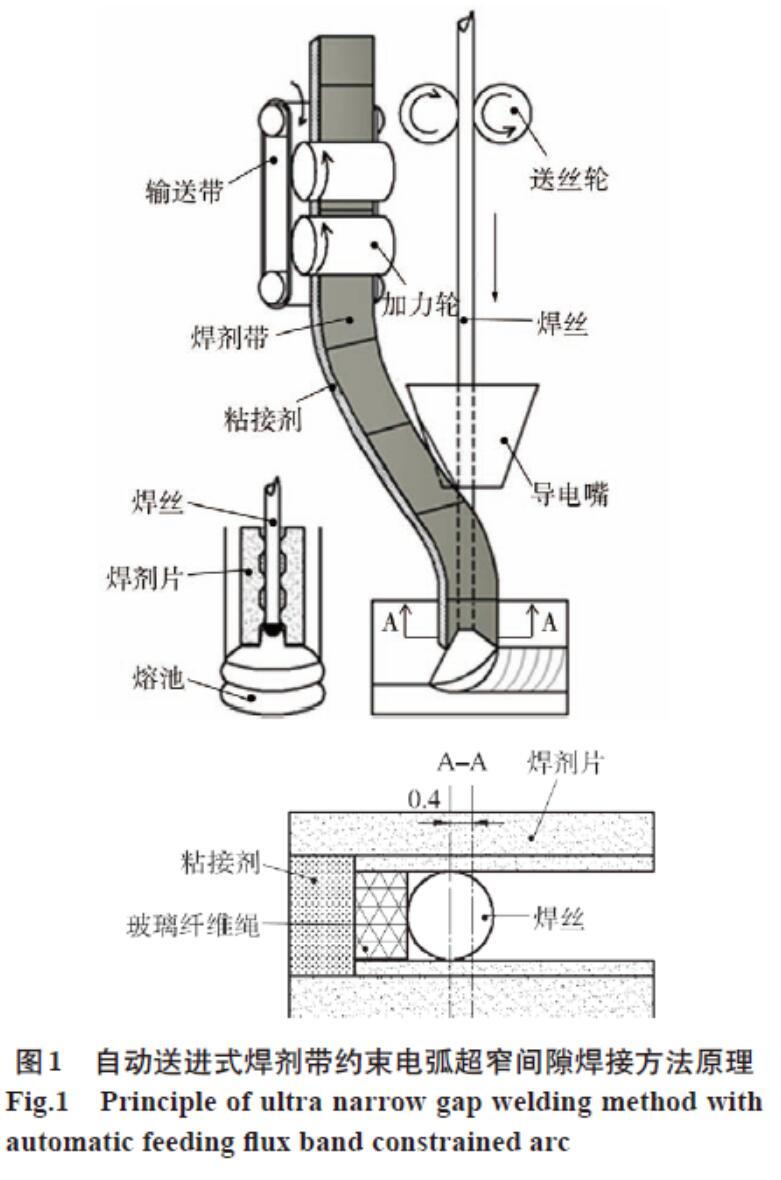

摘要:开发了一种连续送进式焊剂带约束电弧超窄间隙焊接方法,通过改变焊剂片厚度和送带速度进行工艺試验,分析各参数下的电弧的加热特性。结果表明,增加焊剂片厚度和送带速度能够增强对电弧的约束效果,使焊缝根部熔化宽度增加,侧壁熔化高度减小;增大焊剂片熔化系数,熔化后焊剂片的固壁约束高度也会变大,电弧在侧壁燃烧的高度变小,提高电弧能量密度,更有利于电弧对侧壁根部的加热。当焊剂片熔化系数小于0.31时,熔化后焊剂片的固壁约束高度较小,电弧对侧壁的加热效果增强。
关键词:超窄间隙焊接;送进式焊剂带;加热特性;固壁约束高度
中图分类号:TG444 文献标志码:A 文章编号:1001-2003(2021)09-0041-05
DOI:10.7512/j.issn.1001-2303.2021.09.08
0 前言
与窄间隙焊接技术相比,超窄间隙焊接技术有着更好的发展前景,它具有热输入低、焊接效率高、焊接接头性能好等特点[1-2]。然而,在间隙小于6 mm的Ⅰ型坡口中,由于焊丝端头到侧壁的距离小于静态平衡点电弧的长度,电弧会沿着侧壁快速攀升,无法满足对坡口侧壁和根部的同时加热。焊剂带约束电弧的焊接方法是利用焊剂带将电弧压缩在坡口底部,使电弧集中加热侧壁根部,有利于侧壁和根部的熔合。放置式焊剂带[3]约束电弧超窄间隙焊接是将制备好的焊剂带放入到间隙为5 mm的Ⅰ型坡口中进行焊接的一种方法,前期已经对焊剂带的预置高度[4]、焊剂片的厚度[5]、焊丝与焊剂带的相对位置[6]等影响焊缝成形的因素进行了研究,并成功对接了U71Mn钢轨、槽型钢轨与辙叉、X70管线钢等钢材,且焊缝成形好,无明显缺陷。……
登录APP查看全文