轨道车辆不锈钢车体典型接头激光焊接工艺特性研究
2021-10-27 01:13:32韩晓辉,张志毅,马国龙,郑自芹,李刚卿,雷振
电焊机
2021年10期
韩晓辉,张志毅,马国龙,郑自芹,李刚卿,雷振

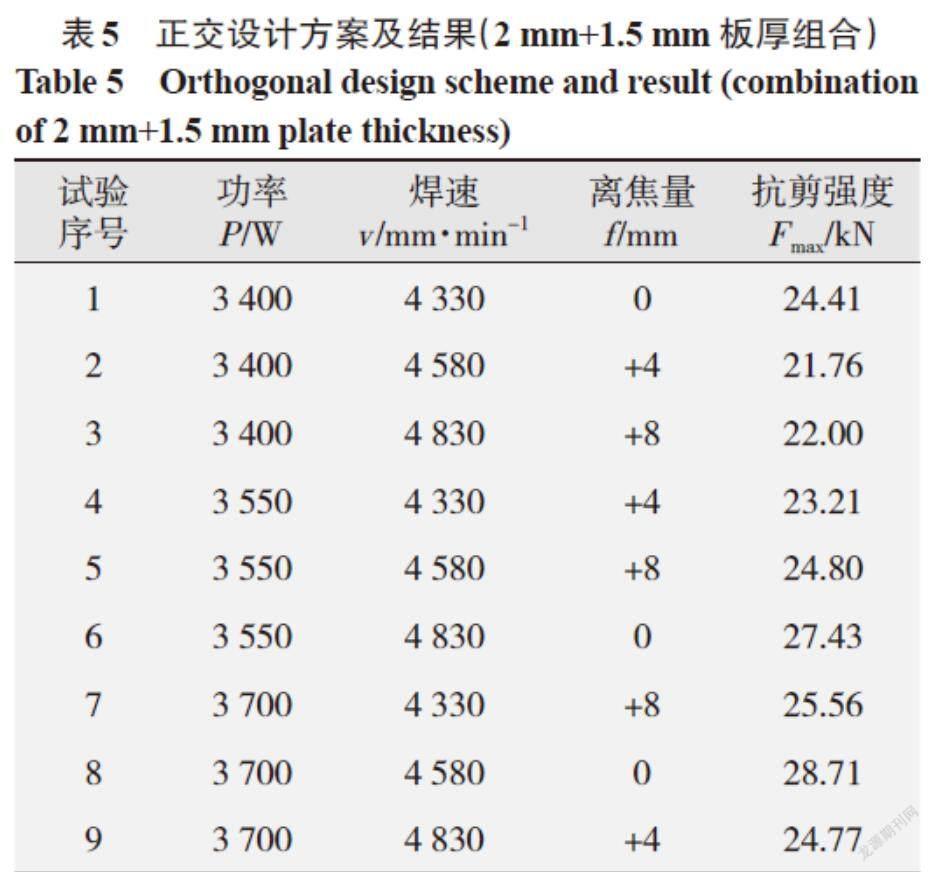
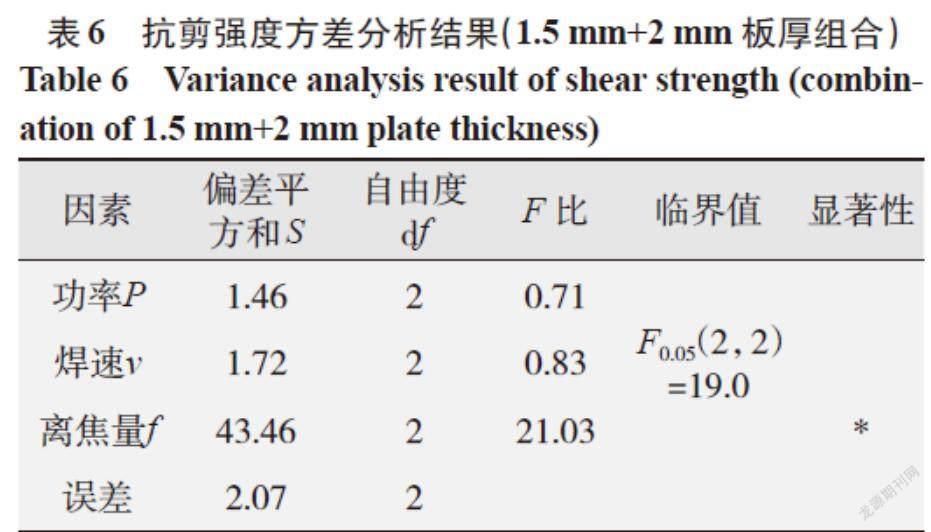
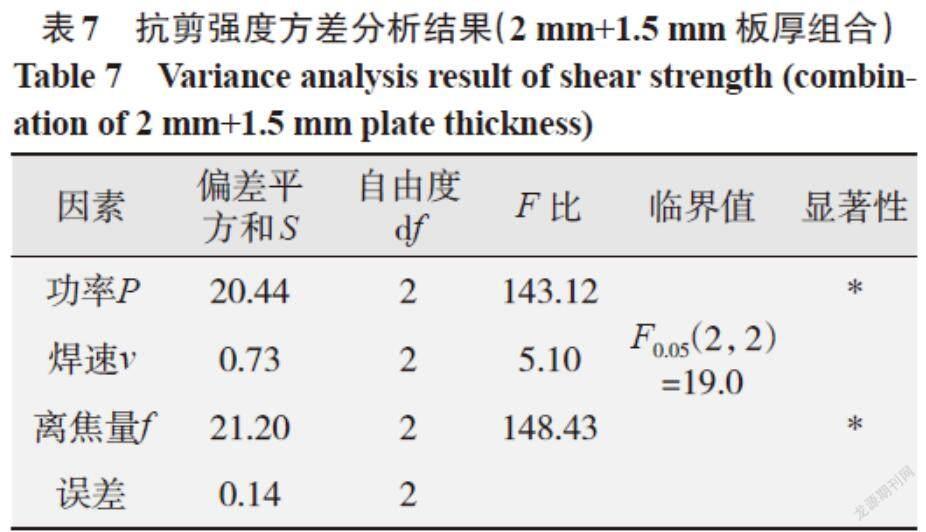
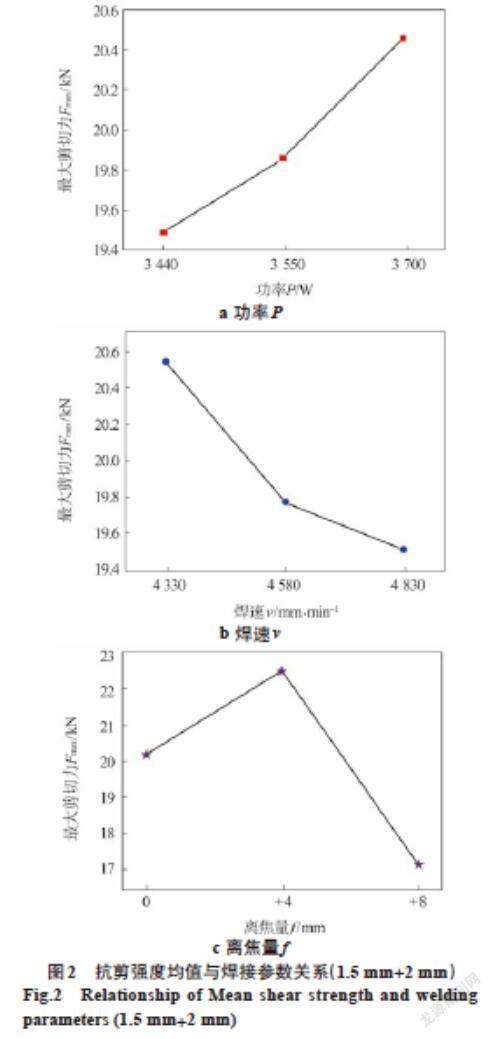


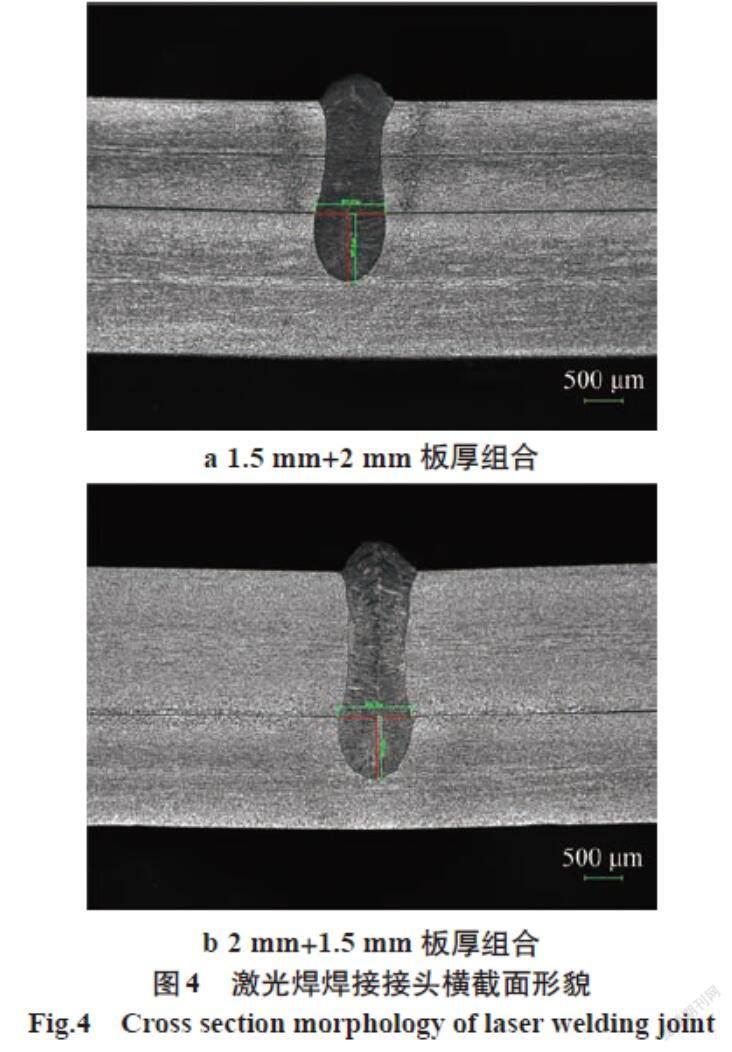
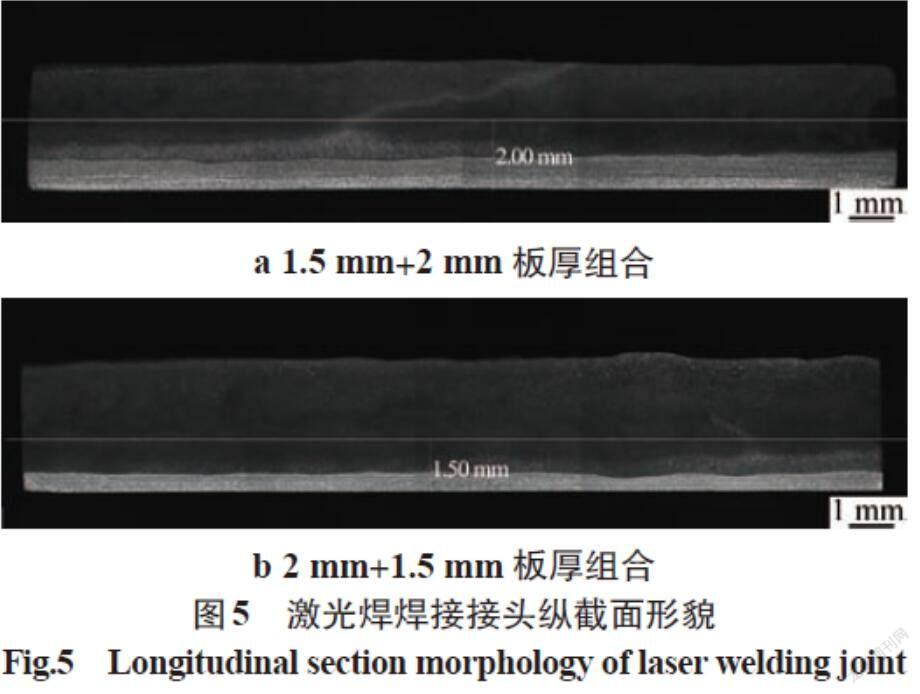
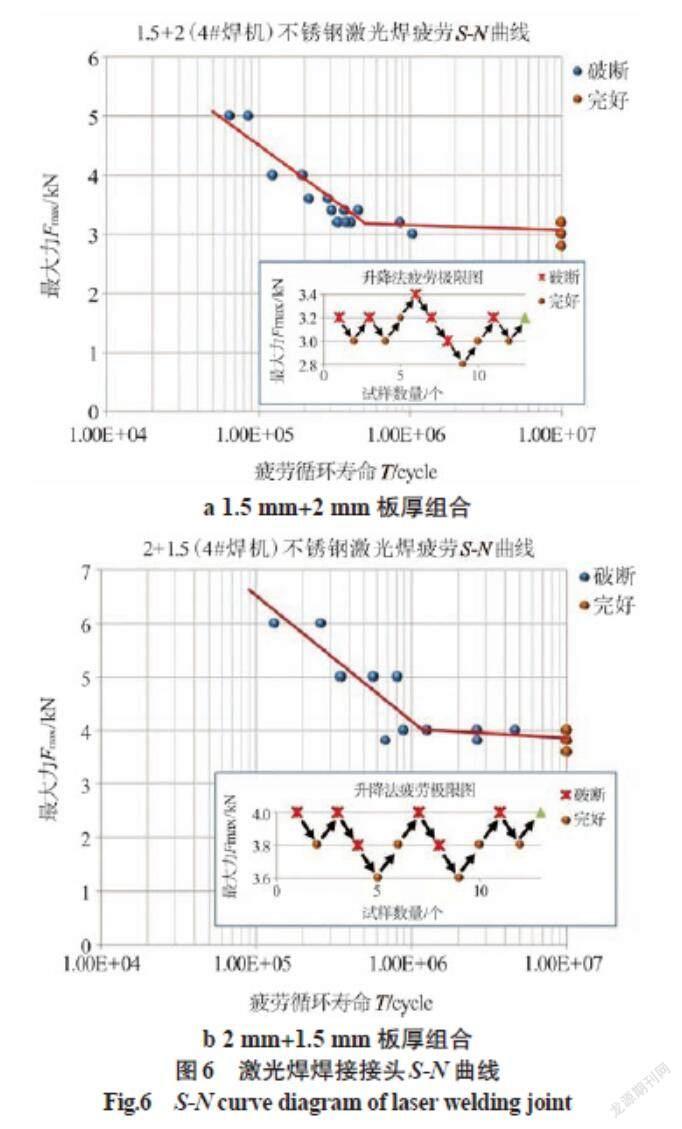
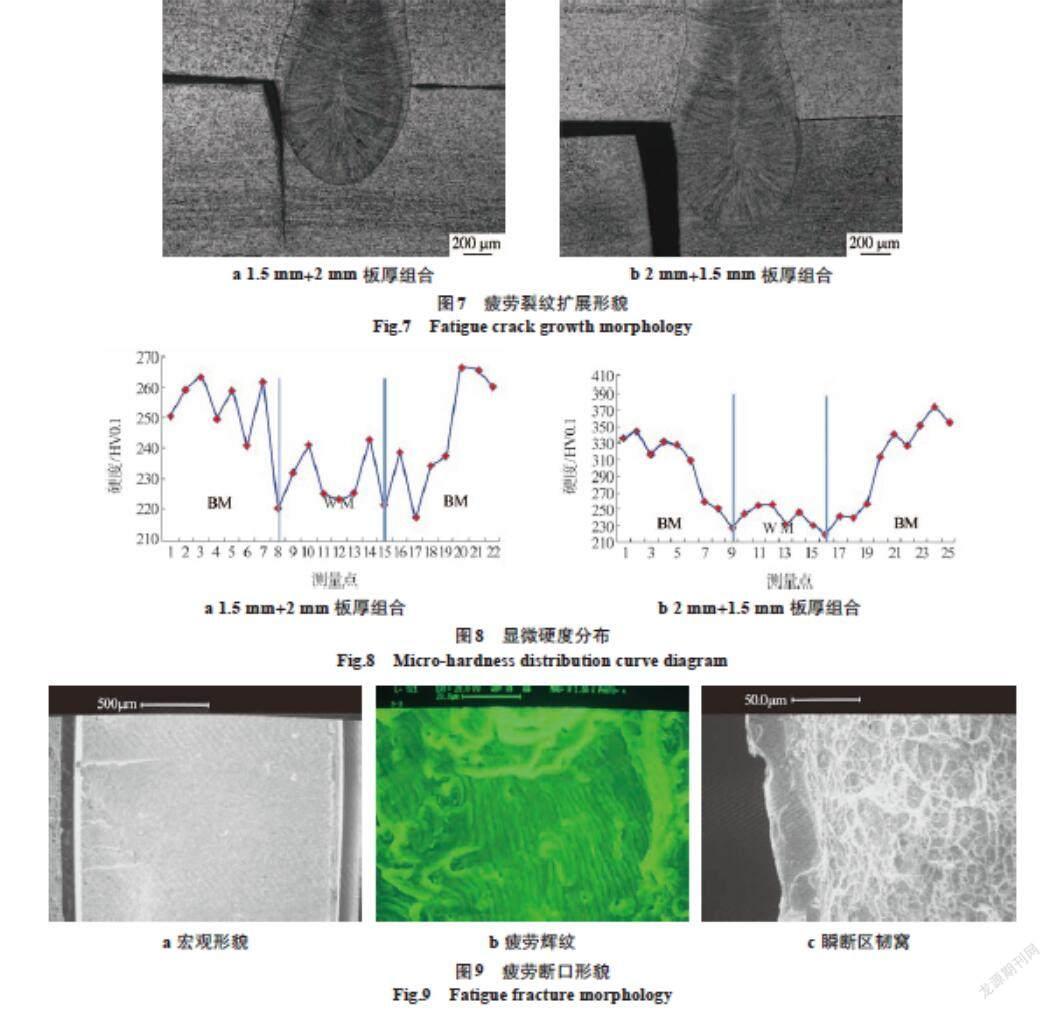
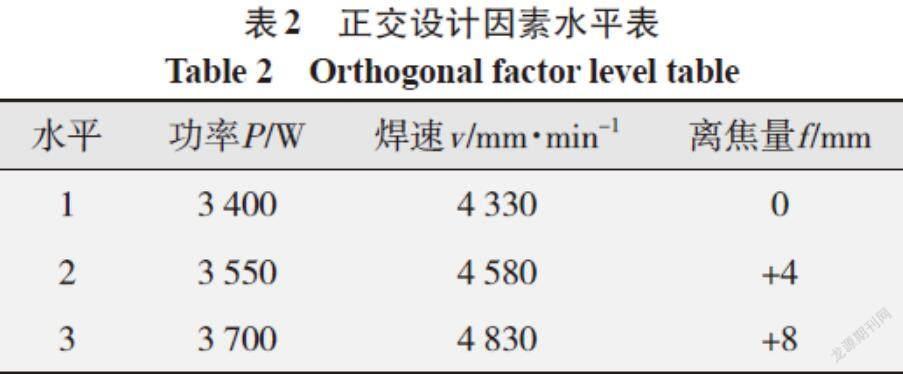
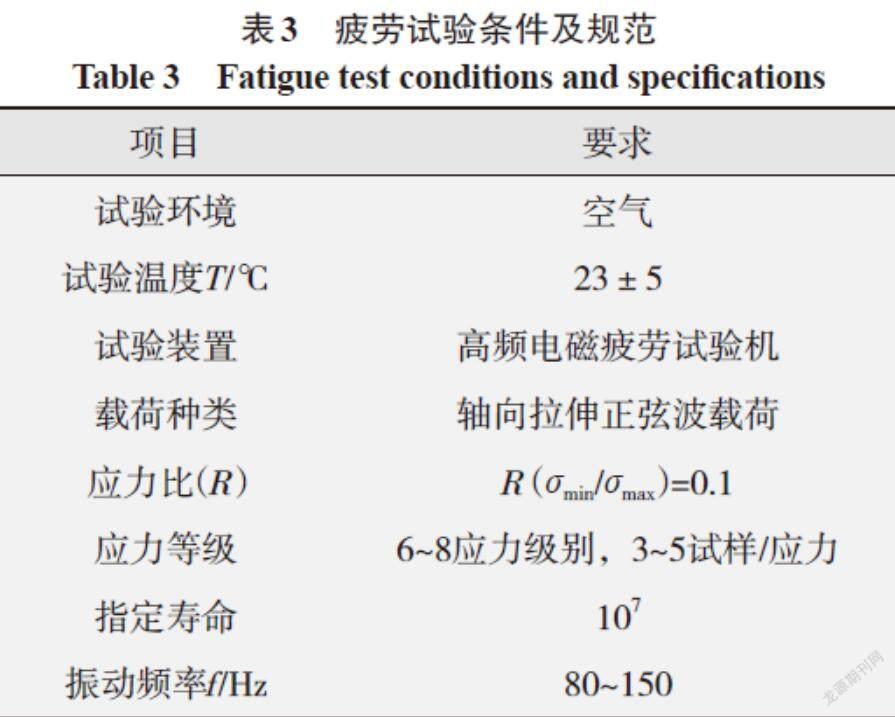
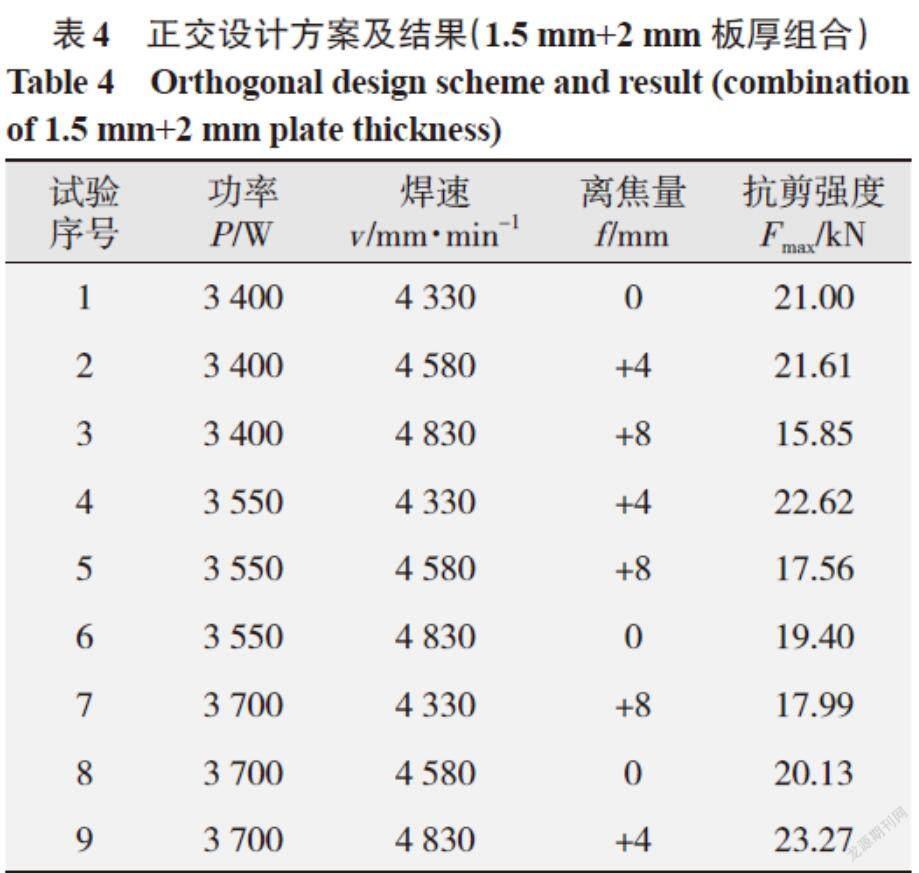
摘要:通过优化两种板厚组合(2 mm+1.5 mm和1.5 mm+2 mm)的不锈钢非熔透型激光搭接焊的焊接工艺参数,实现对多参量耦合工况条件下的激光焊接质量控制,并对其疲劳性能进行研究。运用正交试验方法设计了焊接工艺试验,根据正交试验结果分析两种板厚组合焊接接头的3种关键焊接参数(焊接功率P、焊速v、离焦量f)与抗剪强度之间的关系,得出最优焊接工艺参数,即1.5 mm+2 mm板厚组合:P=3 700 W,v=4 330 mm/min,f=+4 mm;2 mm+1.5 mm板厚组合:P=3 700 W,v=4 580 mm/min,f=0 mm,对比分析最佳焊接工艺参数下两种板厚组合激光焊焊接接头的疲劳性能,2 mm+1.5 mm板厚组合焊接接头疲劳强度高于1.5 mm+2 mm板厚组合,为不锈钢车体激光焊接参数的进一步优化及疲劳性能研究提供了参考。
关键词:激光搭接焊;正交设计;方差分析;焊接参数优化;疲劳极限
中图分类号:TG456.7 文献标志码:A 文章编号:1001-2003(2021)10-0001-07
DOI:10.7512/j.issn.1001-2303.2021.10.01
0 前言
SUS301L和EN1.4318系列不锈钢因其耐腐蚀性好、碳含量低、加工性能和强度良好,被广泛应用于制造轨道车辆不锈钢车体[1-3]。车体制造过程中主要采用激光焊、电阻点焊和电弧焊等焊接方法,电弧焊和电阻点焊在不锈钢车体焊接时容易出现晶间腐蚀、焊点多、易变形和密封性差等问题[1-3],激光搭接焊技术因其具有焊接速度快、变形小和密封性好等优点逐渐被广泛使用[1-3]。激光焊接工艺参数直接影响焊接稳定性和焊接质量,激光焊接功率、焊速和离焦量等主要工艺参数选择不当会出现焊接不良、焊接熔池剧烈波动、焊接飞溅等质量问题[4-5]。目……
登录APP查看全文