基于在线测量改进深盲孔轴承座内孔磨削加工工艺
2021-11-02 01:53:08靳国栋马磊李福全韩红雨卢阳
金属加工(冷加工)
2021年10期
靳国栋,马磊,李福全,韩红雨,卢阳
1. 洛阳轴承研究所有限公司 河南洛阳 471039
2. 洛阳北方企业集团有限公司 河南洛阳 471039
1 序言
高精密深盲孔的加工一直是机械加工行业的技术难题,本文以某深盲孔零件为研究对象,通过工艺试验,为深盲孔磨削加工提供一种新方法,并进行加工应用。
2 产品特性及加工难点
本文介绍的精密深盲孔轴承座为某型号长寿命电动机内重要部件,主要作用是固定内部零件。电动机芯轴转速极高,对轴承座的内孔尺寸、几何公差加工要求较高,其结构如图1所示。
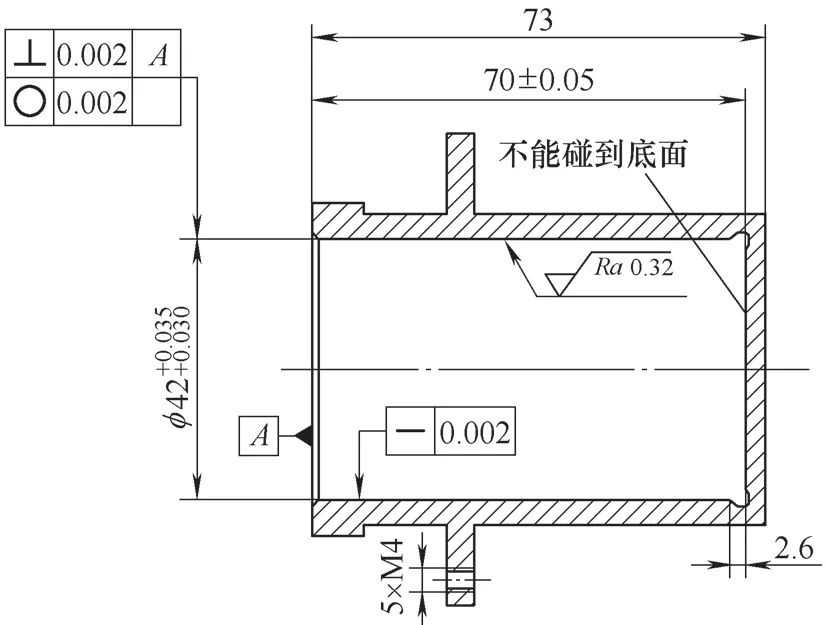
图1 深盲孔轴承座结构
该轴承座材料为9Cr18Mo,热处理硬度48~53HRC,为型腔结构,形状规则,壁薄,端面为基准面。其加工精度和表面质量要求高,难点在于内孔的加工,要求端面与内孔垂直度≤0.002mm,内孔圆度≤0.002mm,内孔直线度≤0.002mm。盲孔深70mm,退刀槽宽2.6mm。
3 加工工艺及存在问题
内孔磨削加工原工艺:以外径为定位支承,采用电磁无心夹具装夹工件→粗磨内孔→靠底面精磨内孔→靠底面研磨内孔。
该工艺加工内孔无法通过常规设备一次加工合格,只能通过后期研磨保证内孔精度要求。存在加工问题如下。
1)深盲孔磨削时内孔精度检测难度大,检测频繁。采用常规模拟量规无法对盲孔进行测量;三坐标仪需采用加长测头离线检测,检测效率低;由于内孔精度高,检测时受温度影响较大,不适合工序间的检测。
2)孔深度大,磨削时易产生锥度、尺寸超差。盲孔较深,采用内圆磨床加工内孔,砂轮轴向移动时易造成砂轮前端比后端损耗大。……
登录APP查看全文
猜你喜欢
山东冶金(2019年6期)2020-01-06 07:45:54
世界农药(2019年2期)2019-07-13 05:55:12
海峡科技与产业(2016年3期)2016-05-17 04:32:12
铜业工程(2015年4期)2015-12-29 02:48:39
新疆钢铁(2015年3期)2015-11-08 01:59:52
石油化工应用(2014年8期)2014-03-11 17:40:03
机械制造文摘(焊接分册)(2013年6期)2013-03-20 13:57:28