基于宏程序的倾斜圆柱凸台加工工艺改进
2021-11-02 01:53:10杨显君聂有为縢寿蔚刘峻材陈义
金属加工(冷加工)
2021年10期
杨显君,聂有为,縢寿蔚,刘峻材,陈义
航空工业成都凯天电子股份有限公司 四川成都 610000
1 序言
宏程序因其变量之间可以运算,所以可用控制流向的语句去改变程序的方向,程序简洁,逻辑严密,具有模块化的资质和条件,在有规律的复杂轮廓加工中应用广泛。本文介绍运用宏程序编程,结合刀具的改进,巧妙解决圆柱铣削清根难题的 方法。
2 零件结构及加工难点
零件图样如图1所示,材料为不锈钢。零件结构为圆柱管与底板斜相交的组合体,底板尺寸11mm×8mm×2mm,圆柱外圆尺寸φ7-0.013-0.035mm,内孔尺寸φ(6±0.1)mm。圆柱管轴线与底板夹角为60°±0.1°,表面粗糙度值Ra=1.6μm,圆柱与平面相交清根R≤0.2mm。零件采用三轴或五轴机床拟合加工后都会在圆柱与平面相交处形成残料,如图2所示。
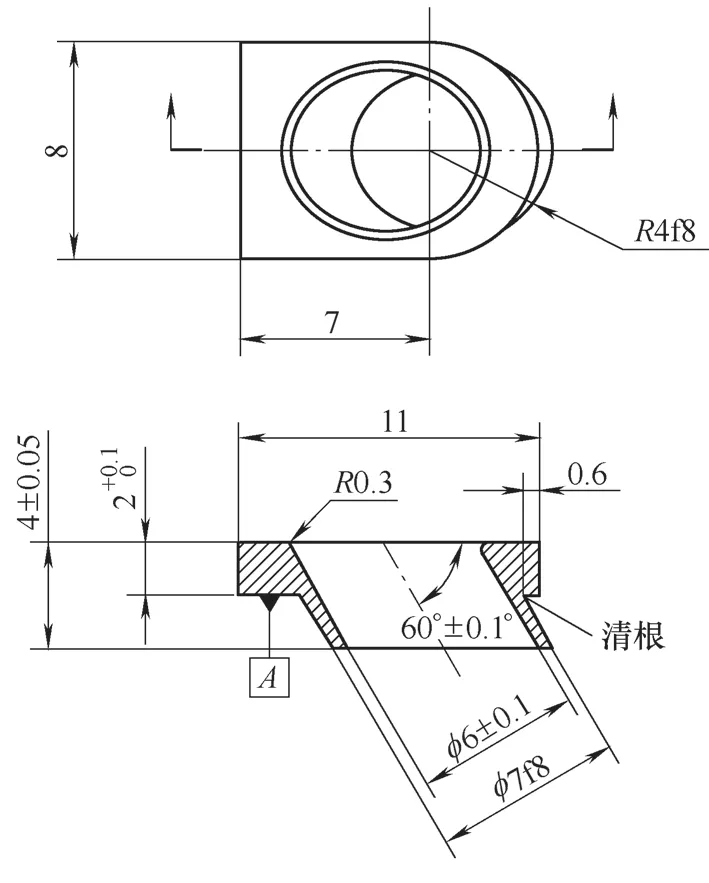
图1 零件图样
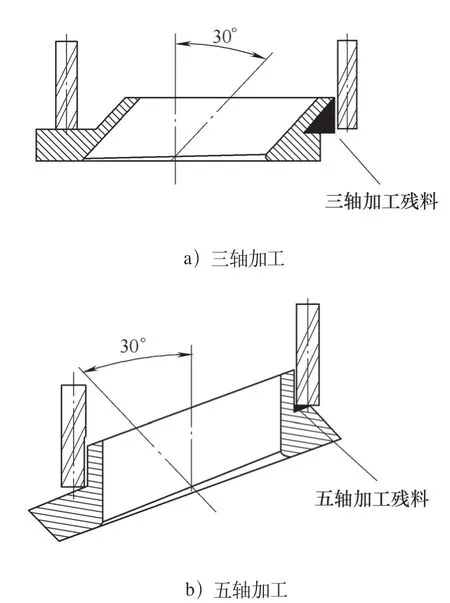
图2 拟合加工后形成的残料
由三轴加工中心加工后,残料部分通过电火花加工去除,然后钳工打磨表面达到要求。由于电火花加工不能完好地与已经加工好的φ7-0.013-0.035mm外圆尺寸相接,钳工打磨空间小,圆度误差大,圆柱与平面相交处R不规则,所以无法保证尺寸要求,合格率只有60%。该方案合格率较低。
由五轴联动的方式加工,需要先用立铣刀或者球刀铣削φ7-0.013-0.035mm大部分形状,再用直径0.4mm的球刀对圆柱与平面相交处进行精加工,保证圆柱与平面相交处R≤0.2mm。该方案能在一次装夹中完成所有形状的加工,但是由于精加工时刀具直径小,刚性差,切削速度低,进给量小,并且拟合分层多,所以生产效率低,且刀具成本高。
3 轮廓拟合思路分析
综上分析可见,三轴或五轴加工均存在缺陷,无法满足生产需要。……
登录APP查看全文