
某航空航天发动机精密内腔薄壁整体离心叶轮加工方法研究
2021-12-22 06:38:02刘广东刘相岚
机械工程师
2021年12期
刘广东, 刘相岚
(1.黑龙江省机械科学研究院,哈尔滨 150040;2.哈尔滨职业技术学院,哈尔滨 150081)
0 引言
目前,国内航空航天发动机关键零件离心叶轮种类型号繁多,因其形状、精度、材质各异,决定了各自的加工难点、工艺方法千差万别。航空航天飞行器发动机用曲面叶轮包括主叶和分流叶,它是一种薄型叶片,材料是锻铝,其工作特点是高速旋转,对零件动平衡及尺寸精度与形位公差要求极高,精度达到微米级,其内腔形状复杂,加工难度极高[1]。国内目前尚无稳定有效的方法可加工出此类零件,因此提出一种航空航天发动机精密内腔薄壁整体离心叶轮加工方法,可以稳定有效地加工出该类型零件产品。
1 超高转速叶轮造型
超高转速叶轮结构如图1所示,该零件属于透平类零件,产品由主叶、分流叶组成叶轮,薄型叶片,叶片平均厚度为1.2 mm左右,材料是锻铝,其工作特点是高速旋转,对零件动平衡及尺寸精度与形位公差要求极高[2]。
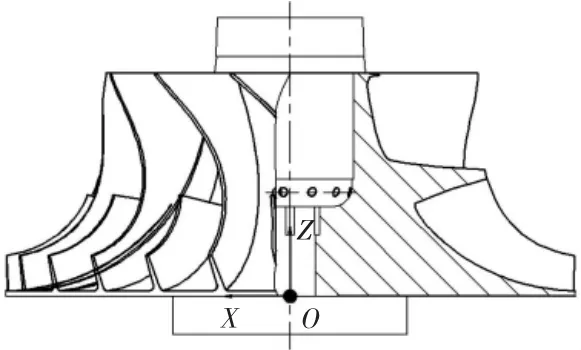
图1 超高转速叶轮结构
该类零件材质主要以锻铝为主,其零件内孔公差带为0~0.006 mm,整个零件的设计基准尺寸精度要求严格,加工难度大。零件最大外径公差在0~-0.04 mm,且跳动在0.02 mm内。轮毂两端面垂直度在0.01 mm以内。轮毂大端面凸台直径公差带为0~-0.02 mm,同轴度要求在0.02 mm以内,大端面全跳动在0.03 mm以内。零件小端面内孔内均布若干半圆孔,其位置度要求在0.04 mm以内。零件小端面内孔总长度≥50 mm,在此孔深0~40 mm段直径公差带在0.050~0.025 mm以内,同轴度在0.02 mm以内。小端面有1.8°斜度,且同轴度在0.02 mm以内。……
登录APP查看全文
