
无铆钉黄铜保持架圆柱滚子轴承装配模具的设计
2012-07-21 01:52:10赵慧敏黄俊锋
轴承
2012年4期
赵慧敏,黄俊锋
(洛阳LYC轴承有限公司 a.东升公司;b.大型轴承厂,河南 洛阳 471039)
无铆钉黄铜保持架圆柱滚子轴承装配时通常一次冲压一个凸头,且经常出现保持架压盖挠曲、变形及轴承回转不灵等现象,生产效率极低,不适于批量生产。为此,需设计一种生产效率高,经济适用,且能保证装配质量的一次成形冲压模具。
1 结构特点
此类型轴承为可分离型,保持架、滚子和外圈形成组合件,可与内圈分离,安装、拆卸都比较方便,滚子个数多,额定载荷大。
保持架结构如图1所示,由保持架座和压盖两部分组成,材料为黄铜,硬度低、韧性好,易变形。
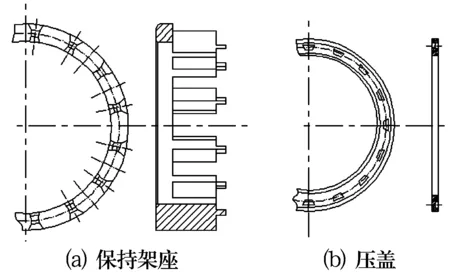
图1 保持架
2 模具设计
由于组合件与内圈可分离,需将组合件整体冲压,所设计的整体冲压模具应具备以下特点:
(1)定位准确,精度高;(2)结构简单、合理,成本低;(3)重量轻,使用轻便,效率高;(4)耐冲击,强度高,使用寿命长。
选用GCr15钢作为模具材料,该材料强度高、耐冲击及耐磨损,可满足生产使用要求。
上模结构如图2所示。上模以滚子组内切圆定位,其小端面处外圆与滚子组内切圆间隙配合。为使保持架压盖准确压入保持架座中,且不使其挠曲变形,在上模上安装多个定位销,其数量与滚子数量相当,定位销用弹簧和螺丝固定,并尽可能与保持架座上各个凸头交叉均匀分布。

图2 上模
下模结构如图3所示。下模以保持架内径定位,其小端面处外圆与保持架内径为间隙配合,且与外圈内径、滚子互不干涉,结构较简单。

图3 下模
模具装配原理图如图4所示。……
登录APP查看全文
