支管焊接工艺评定制作要点
2016-05-05 11:17:34高德升
科技与创新
2016年8期
关键词:焊接工艺
高德升
摘 要:通过梳理RCC-M(2000版+2002补遗)中的支管工艺评定制作规定,分析了支管焊接工艺评定制作的要点。
关键词:支管;焊接工艺;制作要点;试件
中图分类号:U175.3 文献标识码:A DOI:10.15913/j.cnki.kjycx.2016.08.098
支管作为核电产品的常见接头形式,占总焊口的比例接近14%.本文主要从标准层面分析支管焊接工艺评定制作的要点。
1 焊接工艺评定试件设置
1.1 试件形式设置
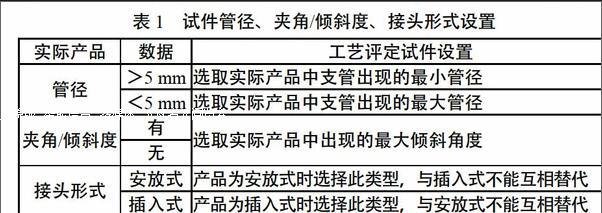
试件形式的设置是标准要求的直接体现,一般主要从试件管径、厚度、倾斜角度等几方面考虑,具体情况如表1所示。
1.2 试件厚度设置
根据RCC-M S391规定,支管的试件设置主要是对无损检测、焊接顺序和参数的验证,在力学性能等方面,主要通过对接试件来验证。因此,在设置支管试件时,应充分体现与对接试件的匹配和相互验证原则,主要是支管焊喉与对接接头厚度的相互支持。
1.3 支管坡口设置
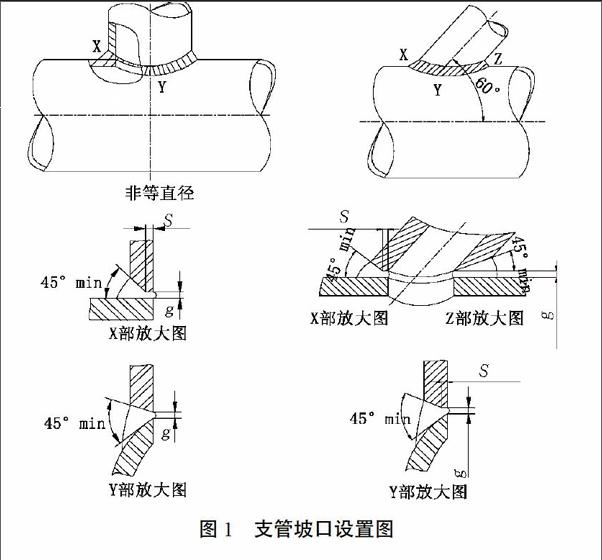
支管坡口的加工主要分为有倾斜度和无倾斜度。对于有倾斜度的坡口加工,由于试件本身弧度和组对与母管切合,因此,每个部位均存在差异,具体如图1所示。
在具体工艺评定试件设置时,应注意以下几点:①为实际产品中出现的每种支管类型制作代表性试件;②对于有坡口的安放式支管,应区分完全焊透和局部焊透;③对于安放式支管,有坡口可覆盖无坡口。
2 试件的焊接
设置参数时,应充分考虑对接试件的焊接参数,并在具体试件焊接中验证操作的可行性,特别是带角度的支管。试件的焊接应注意根部焊道,根部焊道在焊接中应熔合良好,避免未熔合等缺陷。……
登录APP查看全文
猜你喜欢
科技与创新(2017年1期)2017-02-16 20:34:01
建材发展导向(2016年6期)2017-01-17 18:20:56
山东工业技术(2016年24期)2017-01-12 09:38:25
科学与财富(2016年29期)2016-12-27 16:07:51
中国高新技术企业(2016年30期)2016-12-20 04:00:34
科技视界(2016年23期)2016-11-04 12:46:10
中国科技博览(2016年22期)2016-11-01 12:31:00
中国科技博览(2016年13期)2016-07-13 02:54:28
科技视界(2016年1期)2016-03-30 23:10:15
中国高新技术企业(2015年22期)2015-06-15 21:49:25