
一种埋置元器件印制板的制作
2021-01-09 02:50:50赵丕然
印制电路信息
2020年12期
赵丕然 赵 锋
(广州杰赛科技股份有限公司,广东 广州 510310)
0 前言
随着电子产品技术发展和多功能的需求,新技术不断出现,为提高产品组装密度,提高产品性能、减少产品体积、重量,各种“组合型”设计出现。本文介绍的是两种埋入器件PCB结构,其产品特点是在内层板上SMT贴装器件后,经过层压将器件埋入板内,器件周围用PP进行填充。此产品制作需重点注意几个关键点:(1)层压时不能压到器件,器件四周须由PP或芯板支撑;(2)器件须耐受层压长时间的高温;(3)器件埋于板内,需考虑填胶量,避免空洞;(4)器件埋入板内后的可靠性,器件的连接是SMT焊锡,因此,该类板不适合波峰焊安装(不适合做热冲击测试),该安装(测试)温度已导致焊锡熔化。
1 产品A 制作
1.1 产品A结构
八层板的第6层安装了元器件,层压后埋置于板内,见图1和图2。
1.2 工艺流程
L6-SS:开料→内光成像→冲孔→内层蚀刻检验→印阻焊→阻焊成像→阻焊后烤→沉镍金→SMT焊接→配套中心→棕化→
PP2(L5-L6):开料→铣孔→辅料配套→
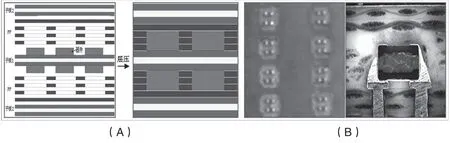
图1 A埋置元器件形成(左:示意图,右:实样图)
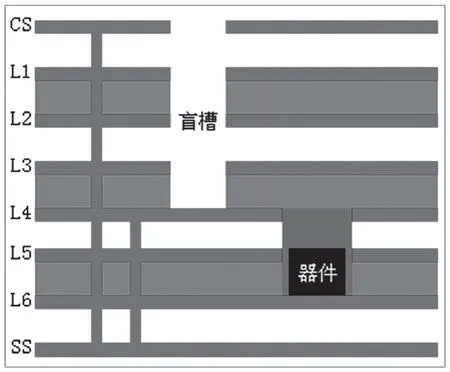
图2 A结构图
L4-L5:开料→内光成像→冲孔→内层蚀刻检验→钻孔→配套中心→棕化→
L4-SS:层压→树脂塞孔→……
其他层制作:……
1.3 关键过程跟进
1.3.1 棕化(L6器件焊接面)
埋入器件板的棕化选择在SMT焊接前或是SMT焊接后的考虑。棕化在SMT焊接前,棕化层会经过SMT焊接的回流焊,影响棕化层而降低PP与线路的结合力。棕化在SMT焊接后,板上有贴器件,需要治具过水平的棕化线,同时器件底部的药水难以清洗,容易导致离子污染度不达标。此批次样板器件小采用先SMT焊接,后棕化。
登录APP查看全文
